Los compresores de tornillo rotativo se adquieren en función de una clase de presión —normalmente 7, 8, 10 o 13 bar— que se elige para cubrir las necesidades de la herramienta que más aire consume en la planta. Tras la instalación, esa cifra tiende a aumentar: si se produce una caída de presión en la red durante el turno de mayor actividad, se soluciona subiendo el punto de consigna, y nadie lo vuelve a bajar. En menos de un año, la planta funciona uno o dos bares por encima de lo que requiere cualquier proceso.
Sí, de dos maneras que requieren diagnósticos distintos. A compresor de tornillo rotativo puede suministrar más presión de la que requiere el proceso, lo que supone un problema de punto de consigna y de diseño del sistema provocado por una caída de presión o fugas en otras partes de la planta. También puede generar una presión superior a su propia presión nominal de descarga, lo que indica un fallo de control o una restricción en el conducto de aire que el sistema de seguridad debe detectar. La primera situación supone un desperdicio de energía cada hora; la segunda, un riesgo para el equipo.
Ambos parten de una idea errónea sobre cómo decide la máquina cuánta presión debe ejercer.

Tres tipos de presión que la gente suele confundir
Un compresor de tornillo no tiene una presión única. Tiene una presión nominal, un punto de consigna de control, una presión de descarga y una presión diferente en cada punto situado aguas abajo, por lo que la lectura depende de dónde se encuentre el manómetro.
Un operario que lea 8 bar en el manómetro del envase puede observar una barra menos en el colector, ya que el secador, los filtros y las tuberías reducen la presión sin disminuir el caudal.
Presión nominal, valor de consigna y presión de descarga real
| Presión | Qué describe | De dónde viene |
| Presión nominal de descarga | Presión máxima continua para la que están diseñados el compresor y el depósito | Placa de identificación |
| Punto de consigna de control | Presión que el controlador intenta mantener | Configuración de carga y descarga |
| Presión real de descarga | Lectura en tiempo real en la salida | Medidor de paquetes |
| Presión en el punto de uso | Presión en la herramienta tras el regulador y la caída de presión en la manguera | Manómetro del regulador |
La capacidad nominal se mide en condiciones de referencia. A continuación se describen las pruebas de aceptación de caudal y potencia en los compresores de desplazamiento. ISO 1217, en la que se definen esas condiciones y correcciones, razón por la cual los datos de la ficha técnica y una lectura tomada en agosto, con altas temperaturas, nunca coinciden.
La ubicación del indicador cambia la respuesta
Una máquina con una presión de descarga de 7,5 bar puede suministrar 6,6 bar en el colector: un secador cargado supone una pérdida de entre 0,2 y 0,3 bar, cada filtro sucio, entre 0,1 y 0,3 bar, y un tramo de tubería con curvas, otra media barra. Ante esa diferencia, un operario puede solucionar la obstrucción o aumentar el punto de consigna. La segunda opción surte efecto de inmediato, no requiere diagnóstico y es casi siempre la que se elige.
Cómo regula su propia presión un compresor de tornillo rotativo
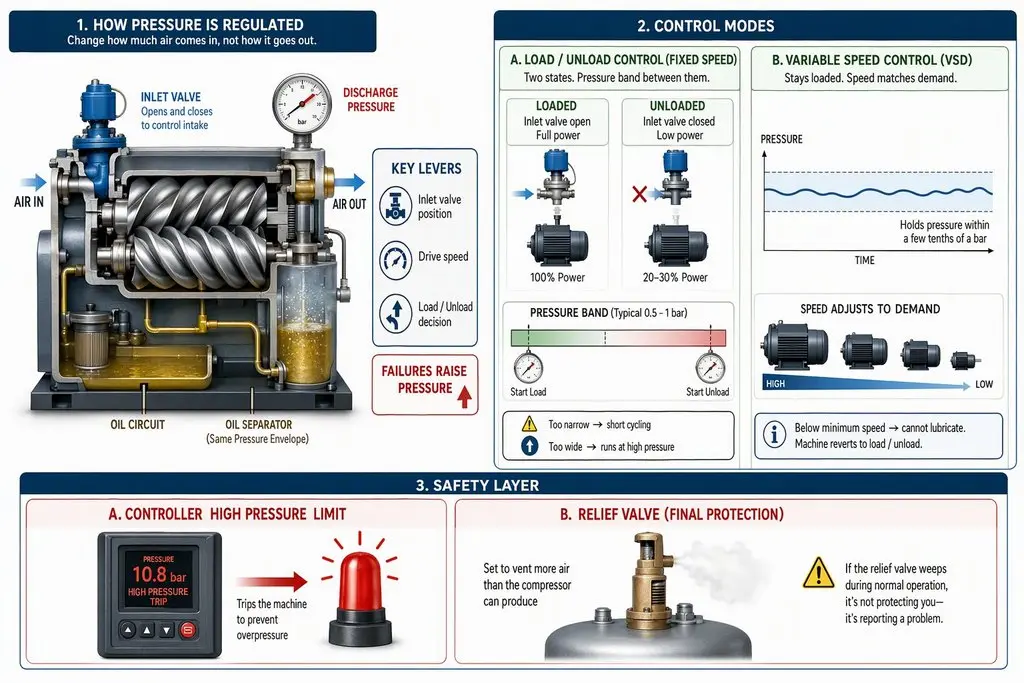
El compresor regula la presión modificando la cantidad de aire que admite, no limitando el aire que expulsa. La posición de la válvula de admisión, la velocidad de accionamiento y la decisión de carga o descarga son los factores determinantes, y cada uno de ellos puede fallar de tal forma que aumente la presión.
Dos rotores entrelazados atrapan un volumen fijo de aire y lo comprimen contra la salida, de modo que la presión aumenta cuando se introduce más aire en un sistema que ya está lleno. En un compresor de aire de tornillo rotativo lubricado con aceite, el bloque compresor, el circuito de aceite y el separador comparten una misma cámara de presión.
Control de carga y descarga y el rango de presión
Una máquina de velocidad fija mantiene constante la velocidad del rotor y alterna entre dos estados. En carga, la válvula de entrada está abierta y el separador se mantiene a la presión de descarga. Sin carga, la válvula se cierra y el motor consume una fracción de la potencia máxima. La diferencia entre ambos estados es el margen, que suele oscilar entre 0,5 y 1 bar. Si es demasiado estrecho, se producen ciclos cortos; si es demasiado amplio, obliga al sistema a funcionar en el límite superior del rango.
Control de velocidad variable y seguimiento del punto de consigna
Un variador de velocidad reduce la velocidad del motor a medida que disminuye la demanda, manteniéndose en modo de carga en un amplio rango de caudal en lugar de cambiar de estado. Las unidades bien ajustadas mantienen la presión con una variación de unas pocas décimas de bar, lo que permite un rango más estrecho y una presión media más baja. Por debajo de la velocidad mínima, el bloque compresor no puede lubricarse por sí mismo, por lo que la máquina vuelve al modo de carga y descarga.
La capa de seguridad: los límites del controlador y la válvula de seguridad
El controlador se dispara cuando la presión de descarga es elevada, y el depósito cuenta con una válvula de alivio dimensionada para descargar más aire del que puede producir el compresor. Una válvula de alivio que gotea durante un turno normal no está protegiendo contra una avería, sino que está indicando que existe una.
¿Qué provoca un exceso de presión en un compresor de tornillo?
El exceso de presión rara vez significa que el compresor esté generando demasiado aire. Significa que un elemento de control no está logrando reducir el caudal, que hay una obstrucción que retiene la presión aguas arriba del proceso o que se ha aumentado el punto de consigna para compensar un problema en otro lugar.
Fallos de control e instrumentación
La válvula de admisión es un conjunto mecánico compuesto por un diafragma, un solenoide de carga y un muelle de retorno, y cualquiera de estos componentes puede fallar en la posición de apertura. Si el diafragma se rompe o el solenoide tiene una fuga, los rotores siguen aspirando aire después de que el controlador haya decidido descargar. El fallo de detección se produce en sentido contrario: un transductor con deriva a la baja indica una presión inferior a la real, por lo que el controlador sigue cargando para cerrar una brecha que no existe.
Restricciones en el recorrido del aire dentro y después del compresor
Cualquier obstáculo que se interponga en el flujo aguas abajo del compresor aumenta la presión necesaria para hacer pasar el mismo volumen. El elemento separador es el ejemplo más habitual: a medida que se va saturando de aerosol de aceite, su presión diferencial aumenta y, una vez superada aproximadamente 1 bar, hay que sustituirlo independientemente de la lectura del contador de horas. Una línea de purga obstruida o una válvula parcialmente cerrada provocan el mismo efecto, y estas averías pasan desapercibidas porque la presión es el único valor anómalo.
Errores en los puntos de consigna y secuenciación deficiente de los compresores múltiples
Dos compresores con bandas superpuestas entrarán en conflicto. Uno se carga, eleva la presión en la red por encima del punto de descarga del otro; el segundo se descarga, la presión en la red desciende y el ciclo se repite. El resultado visible es una presión inestable; el resultado oculto es que ambas máquinas funcionan por encima de la presión necesaria para mantenerse coordinadas.
| Causa | Lo que revelan las lecturas | Lo primero que hay que comprobar |
| Válvula de entrada atascada en posición abierta | La presión aumenta cuando no hay carga | Válvula y diafragma |
| Fuga en el solenoide de carga | Desplazamiento lento durante la descarga | Asiento del solenoide |
| Deriva del transductor | La lectura es inferior a la del indicador | Manómetro calibrado |
| Elemento separador cargado | Diferencial elevado | Lectura diferencial |
| Valores de consigna contradictorios | Ciclo rápido | Configuración de la banda |
Señales de que tu sistema está funcionando por encima de la presión necesaria
La señal más clara rara vez es la lectura de un indicador. Se trata de un patrón: válvulas de seguridad que gotean, compresores que funcionan a un ritmo más rápido de lo que justifica la producción y un consumo energético que aumenta mientras que la producción se mantiene estable.
- Los compresores alternan entre la fase de carga y la de descarga con más frecuencia de lo que justifica el programa.
- La presión de la cabecera varía en más de medio bar aproximadamente durante un turno.
- La válvula de seguridad gotea o no se cierra correctamente tras un pico de presión.
- Las herramientas neumáticas y los actuadores se desgastan antes de lo que indica su vida útil nominal.
- Los desagües expulsan más condensado, ya que se comprime y se enfría una mayor cantidad de aire.
Cualquiera de estos síntomas tiene una explicación inocua. Si se dan tres o más a la vez, indican que el sistema está funcionando a una presión superior a la necesaria.

Cuánto cuesta realmente el exceso de presión
Cada bar por encima de la presión realmente necesaria se paga dos veces: una vez en el eje del compresor, donde la relación de presión adicional consume más energía, y otra vez en cada fuga y en cada uso final no regulado al que alimenta la presión más alta.
El gasto energético que supone cada barra adicional
La relación es casi lineal en el rango que utilizan la mayoría de las plantas. Según el Departamento de Energía de EE. UU. y la iniciativa «Compressed Air Challenge», cada 2 psi de presión de descarga adicional aumenta el consumo de energía en aproximadamente un 1 %, lo que equivale a un 7 % por bar. El Guía de referencia sobre aire comprimido del DOE establece las bases a nivel del sistema que sustentan esa cifra.
| Punto de consigna de descarga | Potencia relativa del eje | Consumo energético anual con una referencia de 100 kW |
| 6,5 bar | el 96 por ciento | 841 000 kWh |
| 8 bar | 107 por ciento | 937 000 kWh |
| 10 bar | 121 por ciento | 1 060 000 kWh |
Las cifras se basan en una carga máxima continua, por lo que deben interpretarse como una ilustración de la tendencia.
Demanda artificial y fugas
Una mayor presión aumenta el caudal a través de cualquier abertura no regulada. Una fuga es un orificio fijo, y el caudal másico aumenta con la relación de presión absoluta, por lo que un colector cuya presión pasa de 6,5 a 8 bar pierde más aire sin que aparezca ningún nuevo orificio. El DOE denomina a este fenómeno «demanda artificial». Receptores de aire amortiguan los picos de demanda y reducen los ciclos, pero no pueden eliminar la demanda artificial, ya que la presión que provoca la fuga no varía.

¿Cuánta presión es demasiada?
Todo exceso tiene un límite estricto y un límite flexible. El límite estricto es el valor más bajo entre la capacidad nominal del depósito, la capacidad nominal del compresor y el ajuste de la válvula de alivio. El límite flexible es el que exige el uso final más exigente, y casi siempre es el más bajo y el más caro.
Valores nominales de presión de trabajo y ajustes de descarga
Los compresores de tornillo estándar se clasifican en varias categorías: de 3 a 5 bar para el transporte, de 7 a 8 bar para aire de taller en general, de 10 a 13 bar para gas de asistencia láser y moldeo, y de 25 a 40 bar para el soplado de botellas. La clase determina la geometría del bloque compresor, el tamaño del motor y el espesor de los depósitos, por lo que no se trata de un margen que se pueda modificar a voluntad.
La válvula de seguridad está ajustada a la presión máxima de trabajo admisible del recipiente protegido o a un valor inferior. En virtud de OSHA 29 CFR 1910.169, la capacidad de descarga de las válvulas de seguridad de un depósito de aire debe impedir que la presión supere dicho valor máximo en más de un 10 por ciento.
Cuando la aplicación realmente requiere una presión más alta
Hay procesos que realmente requieren una presión superior a la de la clase estándar. La solución adecuada es una máquina diseñada específicamente para ello, como una compresor de aire de tornillo con inyección de aceite de presión media, y no una unidad estándar de 8 bar con el punto de consigna elevado. Hacer funcionar una máquina estándar por encima de su clase reduce la capacidad, aumenta la temperatura de descarga y acorta la vida útil del compresor.
Cómo volver a controlar la presión arterial
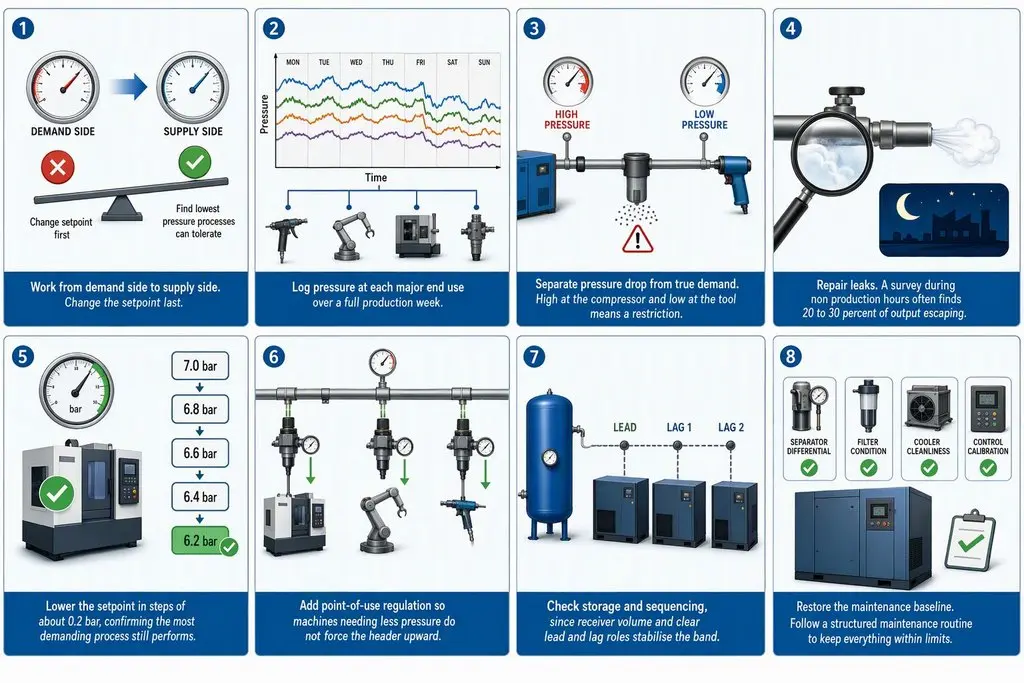
Empieza por el lado de la demanda y avanza hacia el lado de la oferta, y cambia el punto de consigna solo después de haber determinado la presión mínima que los procesos pueden tolerar. Ajustar primero el punto de consigna enmascara el problema y dificulta el diagnóstico.
- Registra la presión en cada uno de los principales usos finales a lo largo de una semana completa de producción, no una sola lectura puntual.
- Distingue entre la caída de presión y la demanda real. Una caída de presión alta en el compresor y baja en la herramienta indica que hay una restricción.
- Repara las fugas. Una inspección realizada fuera del horario de producción suele revelar que se pierde entre el 20 y el 30 por ciento de la producción.
- Reduzca el valor de consigna en incrementos de aproximadamente 0,2 bar, comprobando que el proceso más exigente siga funcionando correctamente.
- Incorpora un sistema de regulación en el punto de uso para que las máquinas que necesitan menos presión no ejerzan una fuerza ascendente sobre el colector.
- Comprueba el almacenamiento y la secuenciación, ya que el volumen del receptor y la definición clara de los roles de «lead» y «lag» estabilizan la banda.
- Restablecer los parámetros de referencia de mantenimiento. El diferencial del separador, el estado del filtro, la limpieza del enfriador y la calibración de los controles sufren desviaciones entre una revisión y otra. Un proceso estructurado Mantenimiento de compresores de aire de tornillo rotativo lubricados con aceite La rutina les mantiene dentro de sus límites.
Problemas habituales en los compresores de tornillo que provocan un aumento de la presión
La mayoría de las averías habituales se manifiestan primero como un síntoma relacionado con la presión antes de convertirse en un fallo, lo que convierte a la evolución de la presión en uno de los registros más útiles que puede llevar un equipo de mantenimiento.
| Problema | Síntoma de presión | Mecanismo |
| Elemento separador cargado | Diferencial al alza | Conducto con restricción tras el compresor |
| Filtro de admisión obstruido | Recorrido con carga más largo | La entrada de agua insuficiente reduce el caudal |
| Enfriador de aceite sucio | Alta temperatura, reducción de potencia | Disminución de la capacidad de refrigeración |
| Válvula de admisión desgastada | Deslizamiento durante la descarga | La válvula ya no sella |
| Tubo de purga obstruido | Presión elevada en el separador | El aceite retenido aumenta el volumen |
Registrar cada día a la misma hora la presión de descarga, el diferencial del separador y la corriente del motor permite convertir una queja imprecisa en una línea de tendencia.
¿Funcionan constantemente los compresores de tornillo rotativo?
Muchos lo hacen, pero funcionar constantemente no es lo mismo que producir aire constantemente. Una máquina de velocidad fija mantiene el motor en marcha mientras la válvula de admisión está cerrada, por lo que, durante una parte de cada ciclo, gira sin introducir aire en el sistema.
La rotación continua es normal. Los compresores de tornillo están diseñados para un funcionamiento continuo, los arranques del motor son limitados y la rotación constante mantiene estable la temperatura del aceite. Una máquina que funciona a plena carga y nunca se descarga indica, o bien que la demanda supera la capacidad —en cuyo caso la presión desciende—, o bien que los controles impiden la descarga —en cuyo caso la presión aumenta—.
¿Los compresores de tornillo rotativo mantienen mejor la presión?
En el caso de la mayoría de las cargas industriales, sí. Un compresor de tornillo mantiene una presión más estable que una máquina de pistón de tamaño similar, ya que el suministro es continuo en lugar de pulsado y los controles responden más rápidamente a los cambios en la demanda.
Una máquina alternativa suministra aire en impulsos discretos y, en los modelos más pequeños, funciona por ciclos controlados por un presostato de banda ancha. La comparación no es incondicional. Un sistema de tornillo con una secuencia deficiente puede mantener una presión peor que una sola unidad alternativa bien controlada, y un compresor de tornillo que funcione al ralentí con baja carga durante todo el año tendrá un coste de funcionamiento mayor que la máquina de pistón a la que sustituyó.
Es cierto que un compresor de tornillo puede generar una presión excesiva, y suele hacerlo de forma gradual, debido a un punto de consigna elevado para compensar una obstrucción, una válvula que ya no cierra o una inspección de fugas que nunca se ha llevado a cabo.

Preguntas frecuentes
¿Puedo bajar el punto de consigna para ahorrar energía sin cambiar nada más?
A veces, pero la reducción viene limitada por el punto más débil del sistema. Bajar el punto de consigna sin reparar las fugas hace que el déficit se traslade a la herramienta que ya funcionaba al límite. Reduzca en pasos de aproximadamente 0,2 bar y deténgase cuando el rendimiento empiece a verse afectado.
¿Por qué mi compresor solo alcanza la presión de alivio cuando hace calor?
El aire ambiente caliente reduce el margen de refrigeración del enfriador de aceite y disminuye la densidad del aire que entra por la admisión, por lo que la máquina tiene que esforzarse más para proporcionar el mismo caudal. Las causas habituales son un enfriador parcialmente obstruido, un elemento separador que se acerca al final de su vida útil o un punto de consigna que siempre ha sido ligeramente demasiado alto.
¿Un depósito de aire más grande evitará que la presión siga subiendo?
No. Un receptor amortigua los picos de demanda y reduce las oscilaciones, lo que mejora la estabilidad, pero no puede reducir la presión a la que se estabiliza el sistema. Un almacenamiento adicional solo retrasa el aumento provocado por una válvula de entrada atascada o un transductor con desviación.