Las plantas alimentarias, farmacéuticas, electrónicas y médicas comparten una limitación a la que la mayoría de las fábricas nunca se enfrentan: el aire entra en contacto con el producto, el envase, el instrumento o el paciente, por lo que cualquier rastro de aceite supone la pérdida de un lote, más que una simple partida de mantenimiento. Un sistema de enrollado dimensionado para una línea piloto se encarga de esa tarea de forma silenciosa. Tres años después, la misma planta funciona en dos turnos, ha añadido un cabezal de llenado y una segunda sala limpia, y la máquina que funcionaba perfectamente en el momento de la puesta en marcha ahora funciona a pleno rendimiento y mantiene mal la presión.
El compresor de espiral sin aceite es más adecuado para caudales inferiores a entre 100 y 150 CFM aproximadamente, cuando la demanda es intermitente, la máquina se encuentra cerca de las personas y el espacio disponible es reducido. El compresor de tornillo sin aceite toma el relevo una vez que el caudal máximo supera ese rango, la presión de descarga asciende hacia los 13 bar o la planta pasa a un funcionamiento continuo en varios turnos. El factor decisivo rara vez es únicamente el pico de CFM, sino la relación entre el valor medio y el pico, las horas de funcionamiento anuales y el coste que supone añadir un módulo de espiral más a un bastidor que nunca se diseñó para ello.
Las secciones siguientes siguen el orden en el que esos factores suelen ser determinantes para un proyecto.
En qué se diferencian realmente ambas tecnologías
Ambas son máquinas de desplazamiento positivo que funcionan en seco y mantienen el aceite fuera de la cámara de compresión, por lo que la elección no tiene que ver con la pureza en origen. Se trata de cómo sella cada diseño, cómo modula la capacidad y si puede volver a ajustarse a las especificaciones sin necesidad de desmontarlo.
Ambos diseños se encuentran en el mismo compresores exentos de aceite pertenecen a la misma familia y cuentan con la misma garantía de pureza, por lo que la diferencia se suele malinterpretar a menudo como un argumento de marketing. La diferencia técnica radica en el sistema de sellado y el modelo de servicio.
Cómo comprime el aire un compresor de espiral sin aceite
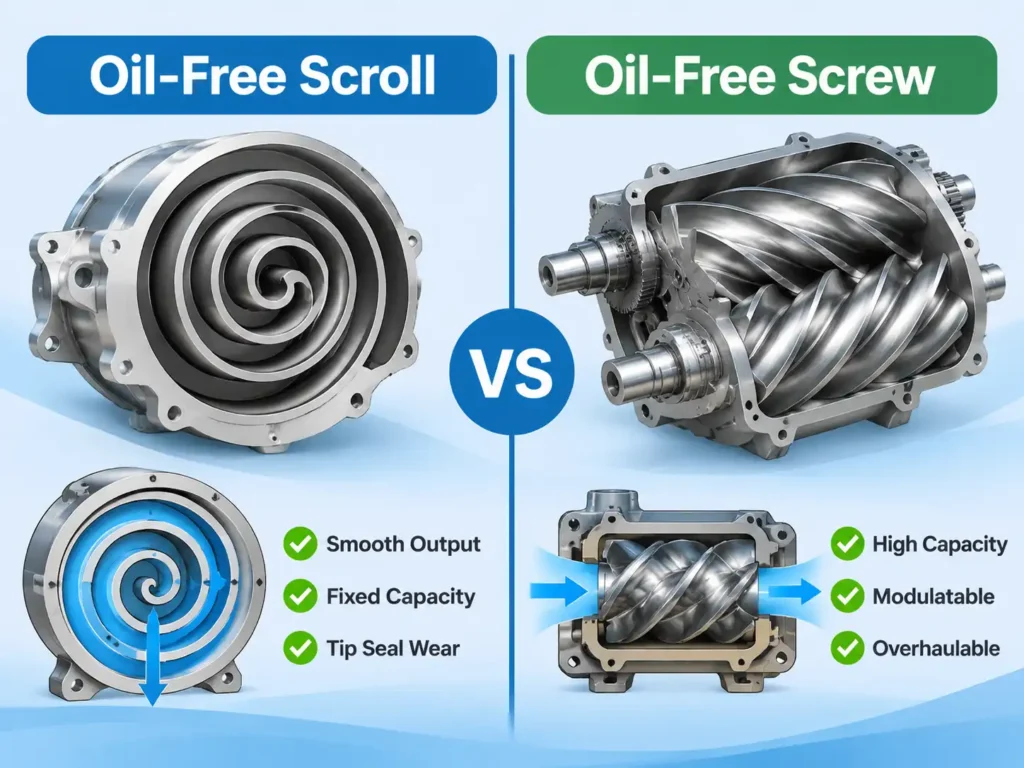
El elemento está formado por dos espiras entrelazadas. Una de ellas está fija, mientras que la otra orbita en un círculo pequeño sin girar, y las cavidades en forma de media luna que se forman entre ambas se desplazan hacia el interior y se contraen, empujando el aire hacia un orificio de descarga central. No hay válvulas de entrada ni de descarga, ni contacto entre las espiras durante el funcionamiento normal. El sellado se mantiene gracias a juntas de polímero que cubren el espacio entre las caras de las espiras y la placa opuesta, y ese único detalle explica la mayor parte del comportamiento del scroll a lo largo de su vida útil:
- El suministro es uniforme y prácticamente sin pulsaciones, lo que resulta ideal para instrumentos y analizadores.
- El desplazamiento es fijo, por lo que la capacidad solo varía al detener y poner en marcha la unidad o al cambiar módulos completos.
- Las fugas internas aumentan a medida que se desgastan las juntas de la punta, por lo que la eficiencia se reduce gradualmente en lugar de fallar de forma repentina.
- Este elemento no está diseñado para ser reparado in situ, por lo que, al llegar al final de su vida útil, hay que sustituir el cartucho o instalar una unidad nueva.
Cómo comprime el aire un compresor de tornillo sin aceite
Dos rotores helicoidales que engranan entre sí comprimen el aire a medida que se reduce el volumen del paso de rosca. Los rotores nunca entran en contacto; los engranajes de sincronización mantienen la fase y las holguras, medidas en milésimas de pulgada, garantizan el sellado. Los cojinetes y los engranajes se alojan en una carcasa lubricada, aislada del conducto de aire mediante sellos de eje y, en muchos diseños, mediante un sistema amortiguador que mantiene cualquier migración en dirección hacia el exterior. Esa arquitectura se comporta de forma diferente:
- La capacidad varía en función del tamaño del rotor, por lo que un solo bloque compresor cubre un rango para el que se necesitarían muchos módulos de espiral.
- Las holguras se establecen mediante mecanizado, por lo que la eficiencia se mantiene estable hasta que se produce un fallo en una junta o un rodamiento.
- La capacidad se puede regular de forma continua mediante una válvula de corredera, una válvula de estrangulamiento en la entrada o un variador de velocidad.
- El bloque compresor puede someterse a una revisión completa con cojinetes y juntas nuevos, siempre que se cuente con el servicio técnico adecuado.
Qué significa esta diferencia para una planta en crecimiento
| Parámetro | Compresor de espiral sin aceite | Tornillo sin aceite |
| Principio de compresión | Dos vueltas entrelazadas, una de ellas en órbita | Dos rotores entrelazados, sin contacto |
| Control de capacidad | Capacidad fija, modo todo/nada o control por etapas de módulos | Válvula de corredera, modulación de entrada o VSD |
| Ruta de riesgo de pureza | Desgaste del retén de la punta y del retén del cojinete | Sello del eje y sistema de aire de sellado |
| Modelo de servicio | Sustitución del cartucho o de la unidad | Revisión del compresor sin desmontarlo |
| Capacidad típica de la unidad | De 2 a 150 CFM | De 30 a 400 CFM |
Capacidad y presión: cuando el compresor scroll se queda sin espacio
Un único elemento de espiral alcanza un máximo de unos 15 CFM y un conjunto multimódulo, entre 125 y 150 CFM, mientras que una unidad de tornillo seco parte de unos 30 CFM y llega a varios cientos. Esa diferencia, y no una cuestión de preferencia, hace que la tecnología de espiral quede descartada en la mayoría de los proyectos de ampliación antes incluso de que se plantee la cuestión de la eficiencia.
Desplazamiento único, desplazamiento múltiple y el límite de apilamiento de módulos
Las unidades más pequeñas proporcionan un caudal de entre 2 y 15 CFM y dan cobertura a una consulta dental, una mesa de laboratorio o un único punto de instrumento. Por encima de ese nivel, los fabricantes apilan elementos idénticos dentro de una misma carcasa, cada uno con su propio conjunto de admisión, refrigeración y sellado, y un controlador que pone en marcha los módulos de forma secuencial a medida que desciende la presión. Esto proporciona entre 60 y 125 CFM en un espacio que sigue cabiendo en una sala de máquinas, con redundancia prácticamente gratuita, ya que si falla un módulo, el resto sigue funcionando.
La relación coste-rendimiento se invierte en el extremo superior de ese rango. Cuando un paquete incluye más de cuatro a seis módulos, la superficie ocupada por CFM, las tuberías de interconexión, la complejidad del controlador y el número de juegos de juntas que hay que mantener aumentan todos a un ritmo mayor que la capacidad. Un bloque compresor de tornillo único proporciona entonces el mismo caudal con una sola máquina y una única lista de consumibles, lo que constituye la definición práctica del punto de ampliación.
El límite máximo de presión y qué procesos lo alcanzan
Los equipos de espiral de una sola etapa suelen tener una presión nominal de entre 7 y 10 bar. Los diseños de espiral de dos etapas alcanzan valores más altos, pero la etapa adicional merma la simplicidad que justificaba el uso de la espiral en un principio. Una máquina de tornillo sin aceite de dos etapas alcanza los 13 bar en una configuración habitual, y más allá de ese valor, un amplificador de presión se convierte en la solución más sensata para cualquiera de las dos tecnologías. La presión también modifica el caudal indicado: una unidad con un caudal nominal de 8,5 CFM a 7 bar suministra un caudal notablemente menor a 10 bar, razón por la cual las cifras de catálogo tomadas en diferentes puntos de presión provocan tantos errores de dimensionamiento.
| Rango de capacidad | Compresor de espiral sin aceite | Tornillo sin aceite |
| Caudal por unidad | De 2 a 150 CFM | De 30 a 400 CFM |
| Presión de descarga | De 7 a 10 bar, con aumento en dos etapas | De 7 a 13 bar |
| Tamaño típico del motor | De 2 a 30 kW | De 22 a 250 kW |
| Funcionamiento continuo | Depende del modelo y de la refrigeración | Estándar |
Ciclo de trabajo y eficiencia a carga parcial: el factor clave que la mayoría de los proyectos pasan por alto
Un compresor de tornillo puede suministrar aire sin aceite a un 100 % de carga, pero su cilindrada fija lo convierte en una opción poco adecuada para una planta cuya capacidad oscila entre el 30 % y el 100 % a lo largo del día. A partir de unas 4.000 horas de funcionamiento al año, el comportamiento a carga parcial de un compresor de tornillo suele compensar el menor precio de compra del compresor de espiral.
Desplazamiento fijo, control escalonado y onda de sierra de presión
Un compresor de espiral de velocidad fija produce un volumen fijo por revolución. La capacidad se adapta a la demanda deteniendo la unidad en el punto de consigna superior y reiniciándola en el inferior, o, en un sistema multimódulo, activando y desactivando elementos completos. Por lo tanto, el caudal llega por etapas y la curva de presión entre ellas tiene forma de diente de sierra, en lugar de ser una línea plana.
De ello se derivan tres consecuencias. El volumen del receptor tiene que absorber los picos, por lo que una capacidad de almacenamiento insuficiente hace que la máquina entre y salga de funcionamiento con mucha más frecuencia de la prevista en el diseño del motor y del contactor. Cada arranque conlleva una corriente de irrupción y una pérdida térmica que el funcionamiento continuo no produce. Y una planta cuya demanda media se sitúe entre dos tamaños de módulo funcionará o bien con un módulo a plena carga y desperdiciando el excedente, o bien con dos módulos a carga reducida; en ambos casos se desperdicia energía de una forma que las cifras de carga plena nunca reflejan. Un conjunto de tornillo con válvula de corredera o accionamiento sigue la demanda a lo largo de una curva en lugar de una escalera, y la ventaja es mayor precisamente donde se sitúan los proyectos de crecimiento: una planta que ha duplicado su caudal medio pero que sigue alcanzando picos durante dos horas al día.
Comparación de la potencia específica sobre una misma base
La potencia específica, en kW por CFM, solo tiene sentido cuando ambas máquinas funcionan a la misma presión de descarga, en las mismas condiciones de entrada y dentro de los mismos límites. Basta con tener en cuenta el secador y los filtros en un lado y no en el otro para que la conclusión sea totalmente diferente. El sector publica datos de rendimiento verificados por terceros precisamente por este motivo, y el Instituto del Aire Comprimido y el Gas ejecuta el programa de verificación que permite comparar esas hojas entre los distintos proveedores. Hay dos reglas que garantizan la fiabilidad de la comparación: solicitar el caudal a la presión a la que funciona realmente la central y convertir ambas opciones a kWh anuales según el perfil de carga medido, en lugar de según la potencia nominal.
Pureza del aire tras la ampliación de la producción: misma clase, prueba diferente
Ambas tecnologías suministran aire libre de aceite en el punto de origen, por lo que el aumento de la capacidad no modifica la clase que puede alcanzar una planta. Lo que sí cambia es la cadena de tratamiento en torno al compresor y la documentación disponible el día de la auditoría.
ISO 8573-1 establece clases de pureza en tres ejes: partículas, agua y aceite, y una especificación se expresa como una secuencia de números en lugar de un único grado. La clase 0 no es una entrada fija en una tabla; se trata de una clase acordada entre el usuario y el proveedor que es más estricta que la clase 1, por lo que dos máquinas descritas ambas como clase 0 pueden presentar resultados de ensayo muy diferentes.
La vía de entrada del aceite, según su diseño, varía. En una unidad de espiral, lo más importante es el estado del sello del cojinete y, de forma indirecta, el del sello de la punta, ya que un sello de la punta desgastado aumenta las fugas internas y la temperatura de descarga, y acorta la vida útil de todos los componentes situados aguas abajo. En una unidad de tornillo, lo más importante es el sello del eje y el sistema de amortiguación, por lo que la monitorización de los sellos y las alarmas de presión de aire de los mismos son más importantes que la pureza anunciada. Cuando el proceso consiste en una línea de llenado estéril o una herramienta para semiconductores, la cadena de tratamiento tiene la misma importancia: un secador refrigerado para el aire de instrumentos, un secador desecante en el que el punto de rocío a presión debe mantenerse muy por debajo del punto de congelación, y una filtración adaptada a la clase de partículas.
| Consideraciones sobre la pureza | Compresor de espiral sin aceite | Tornillo sin aceite |
| Una vía de acceso al petróleo fiable | Desgaste del retén del cojinete y del retén de la punta | Junta del eje, sistema de aire de sellado |
| Evolución de la pureza a lo largo de la vida | Desviación gradual a medida que las juntas se desgastan | Estable hasta que se produzca un evento de sellado |
| Cadena de tratamiento con caudal constante | Una secadora más pequeña, menos desagües | Cuanto más grande sea la secadora, más instrumentos caben |
| Documentación de auditoría | Informe de pruebas por unidad | Documentos de validación, datos de tendencias |
Ruido, espacio ocupado e instalación: las limitaciones que se agravan a medida que se amplía la escala
El sistema Scroll mantiene una ventaja real en cuanto al ruido a caudales reducidos, pero no es ilimitada: a 100 CFM, una carcasa multimódulo se acerca mucho más al nivel de ruido de un compresor de tornillo que a los 48 dBA indicados para una unidad de 5 hp. La superficie ocupada por CFM suele ser la primera limitación que se impone.
Las cifras de ruido deben tener una base común antes de compararlas. Un valor indicado a un metro es un nivel de presión acústica que depende de la sala; la potencia acústica describe la propia máquina y siempre es numéricamente mayor. Comparar la cifra de presión acústica de un proveedor con la cifra de potencia acústica de otro crea una diferencia que no existe en la sala. La disipación de calor depende más de la potencia que de la tecnología, ya que casi toda la potencia en el eje acaba convirtiéndose en calor en la sala de máquinas, por lo que duplicar el caudal duplica la carga de ventilación, independientemente de quién haya fabricado el compresor.
| Criterio | Compresor de espiral sin aceite | Tornillo sin aceite |
| Ruido a potencia nominal típica | De 48 a 70 dBA | Entre 70 y 80 dBA |
| Superficie por cada 100 CFM | Alto, aumenta con el número de módulos | Bajo |
| Evacuación de calor | Distribuido, más fácil de ventilar | Concentrado, requiere conductos de ventilación |
| Instalación en el punto de uso | Práctico | Rara vez resulta práctico |
Mantenimiento, vida útil y redundancia
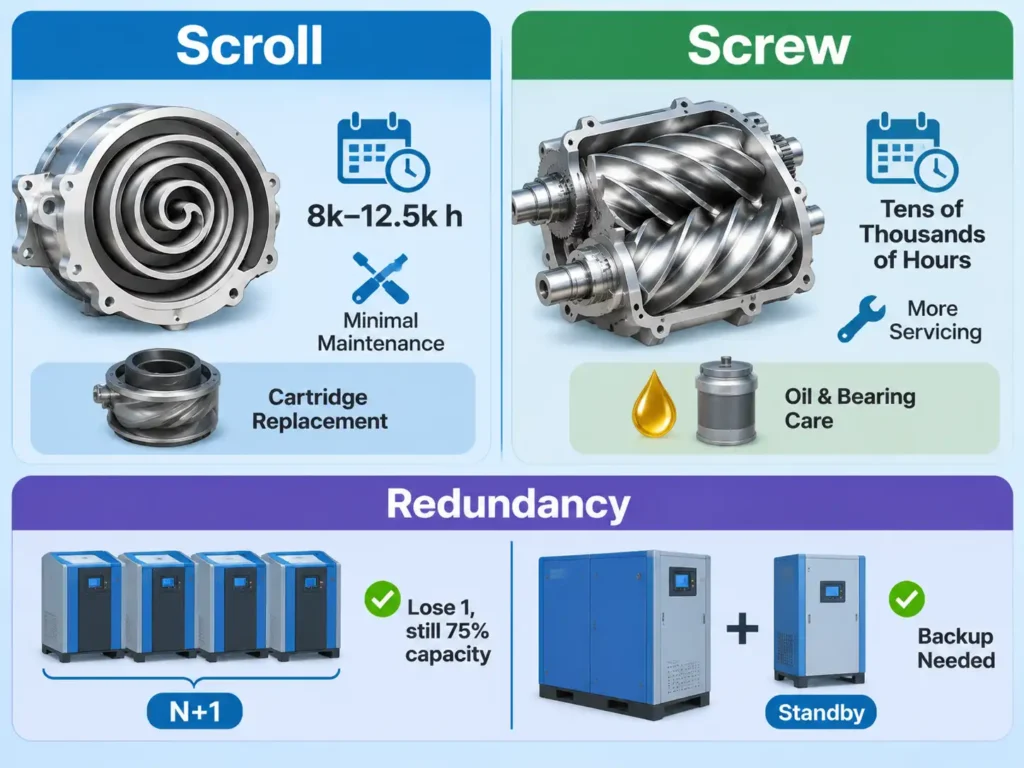
El sistema scroll requiere menos trabajo de mantenimiento rutinario, pero es más difícil de reparar; el sistema de tornillo requiere más consumibles, pero puede volver a ponerse a punto in situ. El modelo de redundancia también se invierte: los sistemas scroll ofrecen una redundancia N+1 por módulo, mientras que una sola máquina de tornillo necesita una unidad complementaria o una reserva almacenada.
Desplazarse por el perfil del servicio
Al no haber válvulas ni bielas en el circuito de compresión, el mantenimiento rutinario se limita a los filtros de admisión, las superficies de refrigeración, la inspección de las juntas y la comprobación de los cojinetes a intervalos prolongados, y no hay aceite del circuito de aire que analizar. Las recomendaciones habituales sitúan la inspección de las juntas de las puntas en un intervalo de entre 8.000 y 12.500 horas. Un documento Mantenimiento de compresores de aire sin aceite Este tipo de programa no es muy exigente, pero la contrapartida es la facilidad de reparación: cuando las superficies de contacto o los cojinetes llegan al límite de su vida útil, la solución es un cartucho o una unidad nueva a un precio que representa una parte considerable del coste de una máquina nueva.
Perfil del servicio de tornillos
Un conjunto de tornillo seco incluye una lista más extensa: filtro de admisión, juntas del eje, filtros de aire de sellado, grasa para rodamientos o aceite de la caja de engranajes, limpieza del enfriador y comprobaciones de vibraciones. El aceite que queda lubrica los rodamientos y los engranajes y nunca entra en contacto con el aire, pero su análisis sigue siendo la forma más económica de detectar precozmente problemas en los rodamientos. Se espera que el grupo compresor funcione durante decenas de miles de horas y, tras ese tiempo, pueda someterse a una revisión general, lo que hace que la segunda década de propiedad resulte más económica que la sustitución repetida de cartuchos.
Redundancia: N+1 entre módulos frente a una sola máquina de carga base
Un paquete de scroll de cuatro módulos es intrínsecamente redundante; la pérdida de un módulo supone la pérdida de una cuarta parte de la capacidad. Una máquina de tornillo único constituye un punto único de fallo, por lo que las plantas críticas especifican un funcionamiento dúplex, una unidad de reserva o suficiente capacidad de almacenamiento en el receptor para superar el tiempo de reparación. Esa capacidad de reserva debe tenerse en cuenta en la comparación, ya que una planta que añade redundancia solo después de haber elegido una máquina grande ha pagado por ella dos veces.
| Tarea | Compresor de espiral sin aceite | Tornillo sin aceite |
| Filtro de aspiración | 2.000 horas o según el estado de la máquina | 2.000 horas o según el estado de la máquina |
| Inspección de juntas | Las juntas de la punta duran entre 8.000 y 12.500 horas | Juntas de eje según la tendencia de fugas |
| Análisis de fluidos | No aplicable | Aceite para cajas de cambios o rodamientos |
| Intervención de gran envergadura | Sustitución del cartucho o de la unidad | Revisión del bloque compresor |
Coste total de propiedad: dónde se sitúa el punto de equilibrio
El precio de compra tiene muy poca importancia a esta escala. La energía suele representar entre el 70 % y el 80 % del coste total de un compresor a lo largo de diez años, por lo que la decisión entre los compresores de espiral apilados y los de tornillo viene determinada por las horas de funcionamiento y el perfil de carga, y no por el presupuesto.
Una comparación bien fundamentada sigue cuatro pasos:
- Registra la demanda durante al menos dos semanas, incluidos los fines de semana y el turno de noche, y anota el caudal medio y el caudal máximo a la presión que la planta realmente necesita.
- Convierte cada opción a kWh anuales según ese perfil medido, en lugar de según la potencia nominal, teniendo en cuenta las horas a carga parcial y las pérdidas por descarga.
- Añade los consumibles en los intervalos especificados y calcula el coste de la intervención en la junta o en el bloque compresor que se realice dentro del periodo de evaluación.
- Añade los elementos de instalación que difieren: la conexión eléctrica y el método de arranque, el volumen del colector, la capacidad de la secadora y la ventilación.
En coste total de propiedad (TCO) de un compresor de aire sin aceite Con este modelo, la mayoría de los proyectos se dan cuenta de que la máquina más barata en el momento de la compra no es la más barata al cabo de ocho años, sobre todo cuando el perfil de carga incluye largas horas por debajo de la mitad de su capacidad.
| Escenario operativo | Perfil de carga | Tendencias tecnológicas |
| 1.500 horas al año | Intermitente, un solo turno | Espiral simple o doble |
| 4.000 horas al año | Dos turnos, horario flexible moderado | Espiral multimódulo o tornillo pequeño |
| 7.000 horas al año | Carga media elevada y continua | Compresor de tornillo sin aceite con variador de velocidad (VSD) |
Un marco práctico para la toma de decisiones sobre la ampliación de la producción
Empieza por el caudal máximo y, a continuación, comprueba la respuesta en función del ciclo de trabajo, la presión y el ruido. En la mayoría de las plantas, la primera prueba basta para resolverlo, y la segunda cambia el resultado quizá en uno de cada cinco proyectos.
| Flujo máximo | Corte estándar | Motivo |
| Menos de 25 CFM | Espiral simple, en el punto de uso | El ruido, el espacio que ocupa y la sencillez hacen que el scroll sea la mejor opción |
| De 25 a 60 CFM | Desplazamiento por módulos múltiples | Capacidad con N+1 integrado |
| De 60 a 125 CFM | Desplazamiento por varios módulos, planifica una salida | Funciona, pero el número de módulos está aumentando |
| De 125 a 250 CFM | Tornillo sin aceite | El apilamiento de módulos deja de ser una opción razonable |
| De 250 a 400 CFM | Tornillo de dos etapas o VSD | Eficiencia en condiciones de presión y a carga parcial |
| Más de 400 CFM | Máquinas centrífugas | Un flujo en el que el desplazamiento positivo pierde su ventaja |
Por encima del límite superior de esa banda, compresores de aire centrífugos utilízala cuando el caudal sea continuo y la presión moderada. Dos decisiones que se tomen en la instalación inicial evitan la mayoría de los problemas posteriores: reservar espacio en el suelo y ventilación para un bastidor más grande, y dimensionar la instalación eléctrica para la máquina que la planta prevé que necesitará, en lugar de la que necesita hoy.
La opción híbrida: base de rosca con remate en espiral
Cuando la demanda crece por etapas en lugar de de forma continua, la solución más eficaz suele ser combinar ambas tecnologías en un mismo sistema. Una máquina de tornillo funciona como carga base dentro de una banda de presión estrecha y el equipo de espiral existente recorta los picos en lugar de retirarse. Esta configuración requiere un receptor compartido, un controlador de secuenciación que dé prioridad al tornillo y una banda lo suficientemente amplia como para evitar que la espiral realice ciclos cortos. De este modo, se conserva el capital ya invertido y se evita tener que adquirir capacidad de tornillo para solo dos horas al día.
Preguntas frecuentes
Hay tres cuestiones que suelen surgir cuando la banda de caudal apunta hacia el tornillo, pero el ciclo presupuestario apunta hacia un módulo de espiral más.
¿Se pueden añadir módulos de desplazamiento de uno en uno a medida que aumenta la demanda?
Normalmente sí, dentro de los límites del bastidor y del controlador. Comprueba las posiciones libres para módulos, la capacidad de entrada y salida del controlador, y el volumen del receptor, que debe estar dimensionado para el número de arranques que realizará el equipo de mayor tamaño. Añadir un módulo más adelante casi siempre sale más caro por CFM que pedir directamente el bastidor más grande, ya que la carcasa, la refrigeración y los controles ya están pagados.
¿Qué cambios en el sistema eléctrico y en el receptor conlleva el paso a la fijación con tornillos?
La red eléctrica es el primer aspecto a tener en cuenta. Una máquina de tornillo de 30 kW puede requerir un método de arranque diferente al del equipo de espiral al que sustituye, y el arranque directo en red puede afectar a otras cargas en una red débil, lo que inclina la balanza hacia el arranque en estrella-triángulo o un variador de velocidad. A continuación, hay que tener en cuenta el calibre de los cables, la coordinación de los interruptores y la protección. En el lado del aire, el control de carga y descarga requiere más capacidad de almacenamiento que la que exigía la gestión por módulos, por lo que normalmente se redimensiona el receptor al mismo tiempo.
¿Es viable instalar un compresor de tornillo sin aceite en una sala de máquinas pequeña?
Puede ser, pero la sala debe evaluarse como un sistema en su conjunto y no solo en función de su superficie. Un equipo de tornillo expulsa el calor en un solo punto, por lo que la ventilación o los conductos deben diseñarse para la potencia total del motor, y un nivel de ruido de entre 70 y 80 dBA suele requerir una pared entre la máquina y el espacio ocupado o un tratamiento acústico. Cuando no es posible modificar la sala, una disposición distribuida de equipos de espiral en dos ubicaciones suele resolver el mismo problema por menos dinero.