L’aria compressa viene spesso definita la quarta utenza in uno stabilimento, insieme all’elettricità, all’acqua e al gas, ed è di gran lunga la più costosa da produrre. Eppure molti impianti funzionano per anni senza sapere quanto costi effettivamente un metro cubo d’aria, poiché l’importo viene incluso in un’unica fattura mensile dell’elettricità. Le decisioni vengono quindi prese basandosi esclusivamente sul prezzo di acquisto, e la macchina che sembrava la più economica nel preventivo diventa silenziosamente il bene più costoso nella sala dei compressori.
Compressore d'aria Il costo dell’energia elettrica si calcola moltiplicando la potenza totale in ingresso del gruppo in kW per le ore di funzionamento annuali, la percentuale di tempo trascorsa in ciascuno stato di carico, la frazione di potenza massima assorbita in quello stato e il prezzo locale dell’energia elettrica per kWh, sommando poi i risultati per ogni stato di carico. Si ottengono così i chilowattora annuali, che si convertono in costo con una sola moltiplicazione. Dividendo il costo per il volume d’aria effettivamente erogato si ottiene il costo per metro cubo o per 1.000 piedi cubi, l’unico dato che può essere confrontato in modo equo tra macchine, pressioni e siti diversi.
Le sezioni che seguono illustrano una per una tutte le variabili, dalla lettura della targhetta identificativa di un motore al confronto prestazionale tra due macchine.
Perché è l’elettricità, e non il prezzo di acquisto, a determinare il costo reale
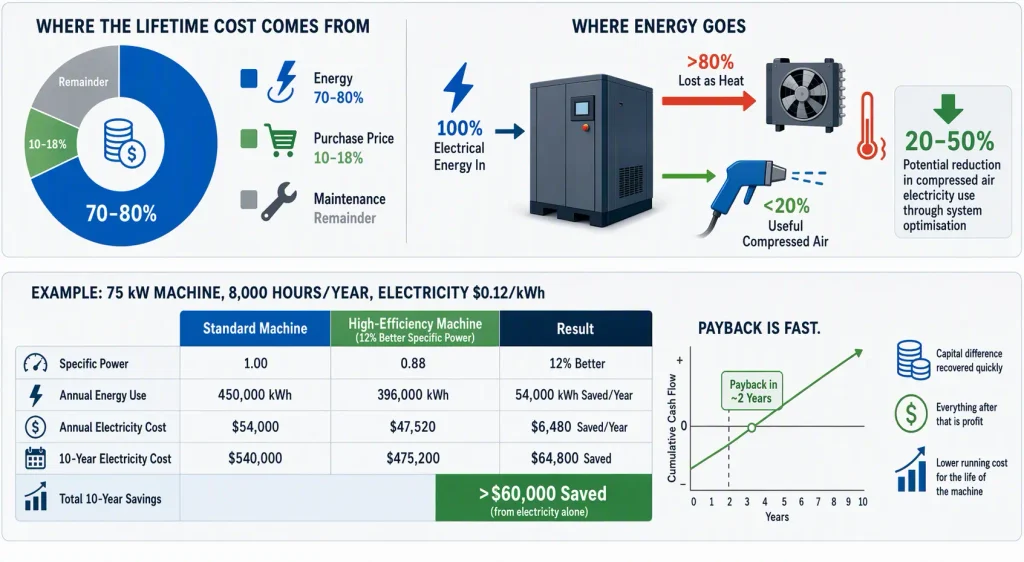
L'energia rappresenta in genere dal 70 all'80 per cento del costo complessivo di un compressore d'aria industriale nel corso della sua vita utile, mentre il prezzo di acquisto incide per circa il 10-18 per cento e la manutenzione per la parte restante. Un divario di prezzo del 20% tra due macchine delle stesse dimensioni è irrisorio se confrontato con un divario del 15% nella potenza specifica mantenuto su 60.000 ore di funzionamento.
Il motivo è di natura termodinamica. La compressione trasforma l'energia elettrica in pressione e calore, e la maggior parte di quel calore viene dissipata attraverso il radiatore anziché raggiungere il punto di utilizzo. Secondo il Dipartimento dell'Energia degli Stati Uniti, oltre l'80% dell'energia immessa in un impianto ad aria compressa va persa prima che possa svolgere un lavoro utile, e l'ottimizzazione a livello di sistema consente in genere di ridurre il consumo di energia elettrica dell'impianto ad aria compressa dal 20 al 50%.
Questo rapporto ridefinisce la decisione di acquisto. Una macchina da 75 kW che funziona 8.000 ore all’anno consuma circa 450.000 kWh, ovvero circa 54.000 all’anno a 0,12 per kWh. Acquistata con un sovrapprezzo del 25%, ma con una potenza specifica superiore del 12%, consente un risparmio di oltre 60.000 nel corso di una vita utile di dieci anni. Le differenze di investimento vengono ammortizzate nei primi due anni; da quel momento in poi, la scelta dipende esclusivamente dai costi di esercizio.
| Elemento di costo | Quota sul totale decennale | Andamento nel tempo |
| Acquisto di capitale | dal 10 al 18 per cento | Risolto al momento della messa in servizio |
| Elettricità | dal 70 all'80 per cento | Si ripete ogni ora di funzionamento |
| Manutenzione e ricambi | dall'8 al 12 per cento | Aumenta con il passare delle ore e in base alla qualità dell'aria |
La formula fondamentale per calcolare i costi dell'energia elettrica di un compressore d'aria
Il costo annuale dell'energia elettrica è pari alla somma, per ogni stato di carico, dei kW di potenza nominale dell'impianto moltiplicati per le ore trascorse in quello stato, la frazione della potenza massima assorbita in quello stato e la tariffa per kWh. Sono sufficienti quattro dati: kW dell'impianto, ore di funzionamento annuali, profilo di carico e tariffa elettrica.
In parole povere:
Costo energetico annuo = (kW a pieno carico × ore a pieno carico × 1,0) + (kW a carico parziale × ore a carico parziale × frazione di potenza) + (kW a vuoto × ore a vuoto × frazione di potenza), il tutto moltiplicato per la tariffa per kWh.
Definizione di ciascuna variabile
La maggior parte degli errori deriva da un'errata interpretazione dei dati inseriti piuttosto che da errori aritmetici.
- Potenza in ingresso del gruppo, in kW. Potenza elettrica totale assorbita dall'intero gruppo a una determinata pressione di scarico, comprese le perdite del motore, della ventola di raffreddamento, della pompa dell'olio e del sistema di trasmissione. Non corrisponde alla potenza nominale indicata sulla targhetta del motore, né alla potenza all'albero del gruppo compressore.
- Ore di funzionamento annuali. Ore di funzionamento della macchina. Si conteggi anche le ore a vuoto e di inattività, poiché una vite rotante a vuoto assorbe comunque dal 20 al 35 per cento della potenza a pieno carico.
- Profilo di carico. La percentuale di tempo di funzionamento a pieno carico, a carichi intermedi e a vuoto.
- Frazione di potenza. La potenza assorbita a carico parziale in ciascuna condizione. Nel controllo con carico e senza carico, tale valore è approssimativamente pari a 1,0 in presenza di carico e compreso tra 0,2 e 0,35 in assenza di carico; nel controllo a velocità variabile, segue la curva di carico parziale.
- Tariffa. Costo per kWh, che idealmente dovrebbe includere i costi di potenza e l'eventuale struttura tariffaria basata sull'ora di consumo, poiché i compressori spesso funzionano durante le fasce orarie di picco.
Calcolo in base allo stato di carico anziché alla media
Il calcolo della media del carico su base annua è la scorciatoia più comune e l’errore più frequente, poiché la potenza non diminuisce in proporzione alla portata. Una macchina con una domanda media del 50% può trascorrere metà del tempo a pieno carico e metà a vuoto, e il funzionamento a vuoto assorbe una quota consistente della potenza massima pur non erogando affatto aria.
Si consideri un gruppo elettrogeno da 160 kW che funziona 6.800 ore all'anno, con un carico dell'85% del tempo e senza carico per il resto del tempo, al 25% della potenza massima.
| Stato di carico | Ore all'anno | Assorbimento di potenza | Energia consumata |
| A pieno carico | 5,780 | 160 kW | 924.800 kWh |
| Non caricato | 1,020 | 40 kW | 40.800 kWh |
| Totale | 6,800 | 104,4 kW di media | 965.600 kWh |
A 0,12 per kWh, il costo annuale è pari a 115.872, e le 1.020 ore di inattività ne rappresentano 4.896 senza produrre nulla. In un impianto con scarsa disciplina di spegnimento, tale voce di costo può raddoppiare, motivo per cui di solito è il primo aspetto su cui si concentra un audit energetico.
Come calcolare la potenza del compressore in kW a partire dai dati del motore
Esistono tre metodi, in ordine decrescente di affidabilità: ricavare la potenza in ingresso del gruppo (in kW) da una scheda tecnica verificata, misurarla con un analizzatore di potenza sotto carico reale oppure calcolarla dai dati riportati sulla targhetta del motore. Il metodo basato sulla targhetta è il meno accurato, poiché descrive la potenza in uscita del motore anziché quella in ingresso del gruppo e non tiene conto dell’efficienza, del fattore di potenza e dei carichi ausiliari.
Dalla targhetta: volt, ampere e fattore di potenza
Per un motore trifase, la potenza in ingresso è data dal prodotto della tensione per la corrente, moltiplicato per la radice quadrata di tre, moltiplicato per il fattore di potenza, diviso per 1.000.
kW = (volt × ampere × fattore di potenza × 1,732) / 1.000
Un motore da 400 V che assorbe 145 A con un fattore di potenza pari a 0,88 consuma quindi 400 × 145 × 0,88 × 1,732 / 1.000 = 88,4 kW. Fattore di potenza è il rapporto tra la potenza reale che svolge lavoro e la potenza apparente fornita, ed è importante perché un motore con carico leggero presenta un fattore di potenza basso, quindi un semplice calcolo di volt per ampere sovrastima il consumo. Si noti inoltre che l’amperaggio a pieno carico indicato sulla targhetta è un valore nominale massimo, non la corrente di funzionamento; per il calcolo è necessario un valore misurato con un carico rappresentativo.
Da "Horsepower": il fattore 0,746 e l'efficienza del motore
La potenza all'albero in kW è pari alla potenza in cavalli moltiplicata per 0,746. La potenza elettrica assorbita è pari alla potenza all'albero divisa per il rendimento del motore, che per i moderni motori IE3 e IE4 è compreso tra il 91 e il 96 per cento a seconda delle dimensioni.
| Potenza nominale del motore | Potenza all'albero in kW con fattore 0,746 | Rendimento tipico | Potenza in kW |
| 10 HP | 7.5 | 90 per cento | 8.3 |
| 30 HP | 22.4 | 93 per cento | 24.1 |
| 75 HP | 55.9 | 94,5 per cento | 59.2 |
| 150 HP | 111.9 | 95,5 per cento | 117.2 |
| 200 HP | 149.2 | 96 per cento | 155.4 |
La conversione tra kW, HP, CFM e metri cubi al minuto crea spesso confusione, soprattutto quando si confronta un preventivo espresso in cavalli vapore con una scheda tecnica in kW, quindi Conversioni relative alle unità di misura dei compressori d'aria è meglio farle in modo consapevole piuttosto che a memoria.
Perché la potenza nominale del gruppo è superiore a quella del motore
Il motore non è l’unico carico all’interno dell’involucro. Le ventole di raffreddamento, la pompa dell’olio, l’elettronica di azionamento e le perdite di trasmissione assorbono tutte potenza che viene registrata dal contatore; pertanto, la potenza in ingresso del gruppo risulta superiore del 3-8% rispetto a quella del motore, con un aumento maggiore nelle macchine raffreddate ad aria in condizioni ambientali calde. L’utilizzo dei kW del motore come valore indicativo sottostima leggermente i costi, il che è irrilevante in un singolo calcolo ma non in un modello decennale. È preferibile utilizzare invece la potenza specifica del gruppo riportata in una scheda tecnica redatta secondo le condizioni di riferimento della norma ISO 1217.
Come calcolare i CFM per kW e la potenza specifica
A 7 bar, pari a circa 100 psig, un compressore industriale ben progettato eroga circa 5 CFM per kW di potenza in ingresso, il che equivale a dire che 1 kW produce 5 CFM. La derivazione classica parte da 4 CFM per cavallo vapore del motore, divisi per gli 0,81 kW che un cavallo vapore assorbe effettivamente dalla presa di corrente una volta considerata l’efficienza, ottenendo 4,9 CFM per kW. Le macchine moderne raggiungono da 5,5 a 6,0 CFM per kW alla stessa pressione, quindi è opportuno considerare questa cifra arrotondata come un valore di riferimento piuttosto che come una specifica tecnica.
Il metodo CFM per kW
Il rapporto è dato dalla portata erogata divisa per la potenza in ingresso dell’unità: CFM per kW = CFM erogati / kW in ingresso dell’unità. Un’unità da 160 kW che eroga 955 CFM a 7 bar fornisce 5,97 CFM per kW, e il reciproco è 0,168 kW per CFM. Poiché sia la portata che la potenza variano in funzione della pressione di mandata, il rapporto è significativo solo quando entrambi i valori si riferiscono alla stessa pressione; un’unità con pressione nominale di 7 bar apparirà sempre più vantaggiosa rispetto a un’unità identica con pressione nominale di 10 bar.
Potenza specifica: il dato che permette di confrontare realmente le macchine
La potenza specifica normalizza lo stesso rapporto su una base comune, in modo da poter classificare macchine di dimensioni diverse.
kW per 100 CFM = (kW dell'unità x 100) / CFM erogati
kWh per metro cubo = kW del pacchetto / (metri cubi al minuto × 60)
| Classe di pressione: 7 bar | Potenza specifica, kW per 100 CFM | CFM per kW |
| Centrifuga al punto di progetto | circa 16 | circa 6,3 |
| Moderna vite a iniezione d'olio, a velocità variabile | circa 18 | circa 5,5 |
| Piccolo alternatore | da 19,8 a 22,7 | da 4,4 a 5,1 |
| Vite a velocità fissa di vecchia generazione a carico parziale | da 25,5 a 34,0 | da 2,9 a 3,9 |
L'ultima riga spiega perché così tante impianti riscontrano una percentuale compresa tra il 30 e il 40 per cento di costi evitabili in una sala compressori che sembra funzionare normalmente. Le macchine non sono difettose; sono sovradimensionate e funzionano a carico parziale con un sistema di controllo del carico e dello scarico.
Dati come questi sono attendibili solo se provengono da un test standardizzato. Il Istituto per l'aria compressa e i gas gestisce un programma di verifica condotto da terzi in cui compressori rotativi selezionati a caso vengono testati da un laboratorio indipendente per verificarne la conformità alle schede tecniche pubblicate, che riportano la potenza specifica dell’unità insieme alla capacità a pieno carico. Un preventivo privo di un dato verificabile relativo alla potenza specifica non può essere confrontato con uno che lo riporti, e il confronto a pressioni nominali diverse invalida completamente il confronto stesso. Leggere un articolo completo Tabella dei valori CFM dei compressori d'aria insieme alla potenza specifica, consente di verificare rapidamente che una macchina proposta sia dimensionata e classificata in modo ragionevole.
Quanta energia elettrica consuma un compressore d'aria?
Un piccolo compressore portatile assorbe meno di 1 kW, una macchina da officina da 1,5 a 7,5 kW, un compressore industriale a vite da 22 a 250 kW e una grande unità centrifuga da diverse centinaia a diverse migliaia di kW. Il consumo annuo è il dato che conta e, con un carico medio del 75%, ammonta a circa 6.000 volte la potenza nominale in kW per il funzionamento continuo.
| Potenza nominale in kW | Applicazione tipica | kWh a 4.000 ore | kWh in 8.000 ore |
| 2.2 | Utilizzo in officina: portatile e di piccole dimensioni | 6,600 | 13,200 |
| 7.5 | Un unico laboratorio, utensili manuali | 22,500 | 45,000 |
| 22 | Piccola linea di produzione | 66,000 | 132,000 |
| 55 | Aria compressa multipunto di fabbrica | 165,000 | 330,000 |
| 75 | Impianto di medie dimensioni, funzionamento continuo | 225,000 | 450,000 |
| 160 | Aria di processo continua ad alta portata | 480,000 | 960,000 |
| 250 | Fornitura a livello di impianto, utenti multipli | 750,000 | 1,500,000 |
Le stesse leggi della fisica valgono per tutte le classi di dimensioni, quindi consumo energetico del compressore d'aria Si applica un'unica regola, sia che si tratti di un'unità portatile da 2,2 kW o di un compressore industriale da 250 kW: la potenza assorbita dipende dalla pressione e dalla portata, mentre il costo dipende dalle ore di funzionamento.
Conversione dei kWh in costo per unità d'aria
Dividere il costo annuale dell'energia elettrica per il volume d'aria effettivamente erogato nello stesso periodo. Una moderna macchina da 160 kW a 7 bar consuma circa 0,10 kWh per metro cubo d'aria, il che, a 0,12 per kWh, equivale a circa 0,012 per metro cubo, ovvero circa 20 per 1.000 CFM all'ora.
| Potenza specifica | A 0,08 per kWh | A 0,12 per kWh | A 0,18 per kWh |
| 17 kW per 100 CFM | 13.60 | 20.40 | 30.60 |
| 20 kW per 100 CFM | 16.00 | 24.00 | 36.00 |
| 25 kW per 100 CFM | 20.00 | 30.00 | 45.00 |
| 30 kW per 100 CFM | 24.00 | 36.00 | 54.00 |
Costo per 1.000 CFM all’ora, in base a tre diverse tariffe elettriche.
Questa è l’unica unità di costo che regge il confronto tra macchine di diverse dimensioni, pressioni e tariffe; ecco perché viene utilizzata per l’addebito interno tra reparti, per il calcolo dei costi di produzione e per giustificare o respingere una sostituzione. Inoltre, mette direttamente in evidenza la penalizzazione dovuta alla pressione: aumentando la pressione di mandata di 1 bar, la potenza aumenta di circa il 6-8 per cento senza fornire quasi aria aggiuntiva, quindi il costo per unità di aria aumenta nella stessa proporzione.
Cosa fa aumentare i costi dell'energia elettrica dei compressori d'aria
Sette fattori sono responsabili della maggior parte dei costi evitabili in una tipica sala compressori: una pressione di mandata impostata a un livello superiore alle esigenze di produzione, perdite, funzionamento a carico parziale, caduta di pressione nelle apparecchiature di trattamento e nelle tubazioni, filtri intasati e raffreddatori incrostati, elevata temperatura dell’aria in ingresso e manutenzione rinviata. Per correggere molti di questi problemi basta semplicemente prestare attenzione.
| Fattore | Impatto sui consumi | Risparmio recuperabile |
| Pressione di scarico superiore di 1 bar rispetto al valore richiesto | dal 6 all'8 per cento in più di potenza | dal 6 all'8 per cento |
| Perdita pari al 20-30% della produzione | Capacità produttiva inutilizzata | dal 10 al 20 per cento |
| Controllo del carico parziale durante le operazioni di carico e scarico | Ore di funzionamento a vuoto con potenza compresa tra il 20 e il 35 per cento | dal 10 al 25 per cento |
| Caduta di pressione di 1 bar negli essiccatori e nei filtri | Compensato aumentando il valore di riferimento | dal 5 al 7 per cento |
| Filtro di aspirazione intasato | Da l'1 al 3 per cento in più di potenza | dall'1 al 3 per cento |
| Aria di aspirazione a 10 °C in più rispetto al valore di progetto | Minore portata massica per unità di potenza | dal 2 al 3 per cento |
| Manutenzione trascurata, radiatore intasato | Aumento della temperatura di scarico e perdita di carico | dal 3 all'8 per cento |
Le perdite meritano particolare attenzione perché sono invisibili e permanenti. Un singolo foro di 3 mm può far passare una quantità d’aria tale da causare uno spreco di decine di migliaia di chilowattora all’anno in un impianto in funzionamento continuo, e la perdita persiste durante le notti e i fine settimana, indipendentemente dal fatto che la produzione sia in corso o meno. Le indagini sulle perdite rivelano solitamente che le dieci perdite più grandi sono responsabili della maggior parte dello spreco; ecco perché un programma mirato è più efficace di una riparazione generica.
Come ridurre i costi dell'energia elettrica dei compressori d'aria
Iniziate con misure che non richiedono investimenti: abbassate il setpoint di pressione al minimo effettivamente necessario per la produzione, riparate le perdite, sostituite i filtri intasati e arrestate la macchina quando la linea si ferma. Queste misure consentono in genere di recuperare dal 10 al 20 per cento dei consumi nel giro di pochi mesi. Interventi che richiedono investimenti, quali il controllo a velocità variabile, la compressione a due stadi, il recupero di calore e la sequenzializzazione centralizzata, possono consentire un ulteriore risparmio compreso tra il 10 e il 30%.
Misure a costo zero e a basso costo
- Ridurre la pressione di scarico con incrementi di 0,2 bar, monitorando al contempo la produzione, e fermarsi nel punto in cui l'applicazione finale più esigente inizia a presentare difficoltà.
- Durante un fermo impianto, individuare e contrassegnare le perdite con un rilevatore a ultrasuoni, riparare prima quelle più gravi e ripetere l’operazione ogni trimestre.
- Sostituire i filtri di aspirazione in base alla caduta di pressione anziché a intervalli prestabiliti e, contestualmente, pulire i radiatori.
- Sostituire gli scarichi a timer con scarichi per condensa a perdita zero, che scaricano solo in presenza di condensa, anziché espellere aria compressa ad ogni ciclo.
- Assicurarsi che l'impianto venga spento al termine del turno, poiché lasciarlo in funzione a vuoto dopo l'arresto della produzione è un vero e proprio spreco.
- Verificare la capacità del ricevitore, poiché uno spazio di stoccaggio insufficiente provoca cicli brevi e sbalzi di pressione che costringono a impostare un setpoint più elevato.
Misure di investimento che si ripagano
| Misura | Risparmio tipico | Ambito di applicazione |
| Invertitore di frequenza | dal 15 al 35 per cento | Domanda con una variazione superiore al 20% rispetto alla media |
| Compressione a due stadi | dall'8 al 15 per cento | Funzionamento continuo oltre i 75 kW a pressione più elevata |
| Recupero di calore | Compensa dal 50 al 90 per cento del carico termico | Siti con fabbisogno di acqua calda durante tutto l'anno |
| Controller centrale di sequenziamento | dal 5 al 15 per cento | Due o più compressori in parallelo |
| Tubazioni di maggiore diametro, trattamento a bassa caduta | dal 3 all'8 per cento | Corse lunghe, colpi di testa sottodimensionati |
| Dimensionamento corretto di un ricambio | dal 10 al 30 per cento | Apparecchiature di grandi dimensioni o a fine vita utile |
È proprio nell’adeguamento della strategia di controllo al profilo di carico che risiede la maggior parte del risparmio in termini di investimenti. Una macchina a velocità fissa è efficiente a pieno carico costante e poco efficiente a metà carico, mentre una macchina a velocità variabile mantiene la potenza specifica pressoché costante su tutto il suo intervallo di regolazione, ma perde tale vantaggio a piena potenza. La scelta tra Compressori VSD rispetto a quelli a velocità fissa La scelta di privilegiare il profilo di carico piuttosto che l'offerta rappresenta la decisione più vantaggiosa nella maggior parte degli interventi di riqualificazione.
Definizione di un valore di riferimento affinché i risparmi siano dimostrabili
Effettuate le misurazioni sia sul lato elettrico che su quello dell'aria per almeno un'intera settimana di produzione prima di apportare qualsiasi modifica, quindi ripetete le misurazioni dopo ogni intervento. Senza un dato di riferimento, i risparmi rimangono una semplice opinione piuttosto che un dato concreto, e i risparmi non verificati sono la prima voce a essere tagliata nel ciclo di bilancio successivo.
Registrare i dati a intervalli regolari relativi a corrente, tensione, fattore di potenza e kWh sul lato alimentazione, nonché pressione, portata e punto di rugiada sul lato aria. Ridurre i risultati a due valori: kWh annuali e consumo energetico specifico in kWh per metro cubo. Monitorati mensilmente e normalizzati in base al volume di produzione, questi due valori indicano nel giro di poche settimane se un programma di bonifica delle perdite ha effettivamente funzionato.
Domande frequenti
Come si calcola il costo dell'energia elettrica per un compressore che funziona solo per un turno?
Utilizzare le ore effettive anziché un dato annuale e tenere conto del periodo di inattività con il sistema pressurizzato dopo la fine del turno. Uno stabilimento a turno unico con 2.000 ore di produzione potrebbe comunque mantenere il sistema pressurizzato per 6.000 ore, il che modifica sia i calcoli aritmetici sia le ragioni a favore dello spegnimento automatico. Moltiplicare i kW dell’impianto separatamente per ciascun blocco di ore, comprese le notti e i fine settimana, anziché presumere che il compressore si arresti quando si ferma la linea di produzione.
Perché l'indicazione in kW riportata sulla targhetta di un compressore a velocità variabile può trarre in inganno?
Poiché descrive la potenza alla velocità massima, che la macchina può raggiungere solo per una frazione del proprio tempo di funzionamento. Ciò che determina il costo è la potenza specifica a carico parziale, che si presenta come una curva piuttosto che come un singolo valore, e due macchine con valori nominali massimi identici possono differire del 20% a metà carico. Richiedete la curva a carico parziale al 25, 50, 75 e 100 per cento della capacità e confrontatela alla pressione alla quale entrambe le macchine funzionano effettivamente.
È più economico utilizzare un unico compressore di grandi dimensioni o due compressori più piccoli?
Dipende di quanto la domanda scenda al di sotto della capacità complessiva. Due macchine offrono un rapporto di regolazione che una singola unità a velocità fissa non può eguagliare e consentono di effettuare la manutenzione di una delle due senza interrompere la produzione, ma le perdite legate all’installazione, alla manutenzione e allo stato di standby raddoppiano all’incirca. Al di sotto del 40% circa della capacità combinata, una singola macchina correttamente dimensionata e dotata di un adeguato sistema di accumulo comporta solitamente costi di esercizio inferiori; al di sopra di tale soglia, la soluzione più vantaggiosa è in genere quella di combinare un’unità di carico di base con un’unità di regolazione più piccola.