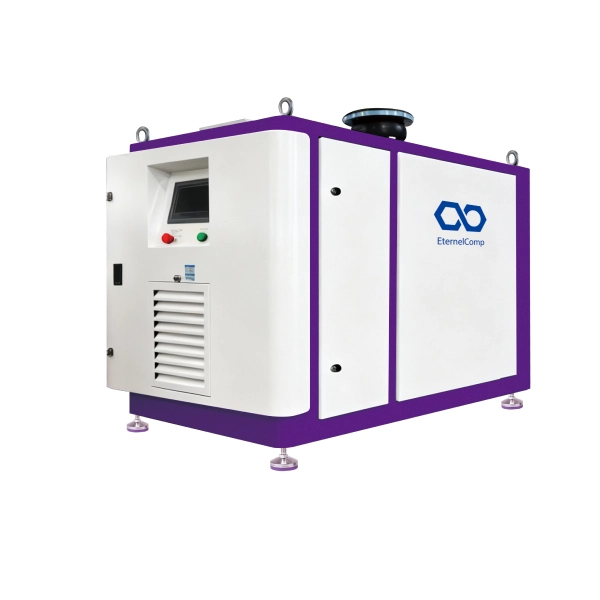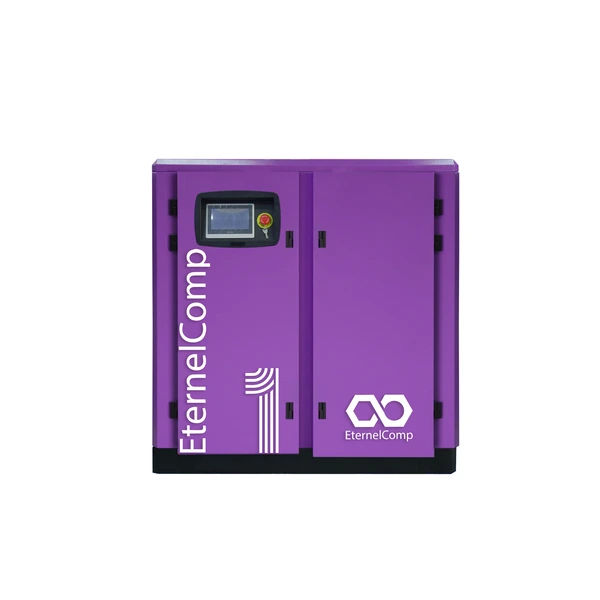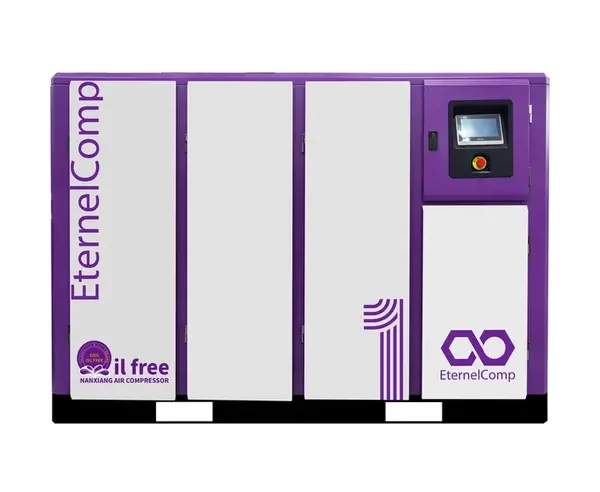
Gli stabilimenti alimentari, farmaceutici, elettronici e medici condividono un vincolo che la maggior parte delle fabbriche non deve mai affrontare: l’aria entra in contatto con il prodotto, l’imballaggio, lo strumento o il paziente, quindi anche una minima traccia di olio comporta la perdita di un intero lotto, piuttosto che una semplice voce di manutenzione. Un gruppo di compressione a spirale dimensionato per una linea pilota svolge questo compito in modo silenzioso. Tre anni dopo, lo stesso stabilimento opera su due turni, ha aggiunto una testa di riempimento e una seconda camera bianca, e la macchina che all’epoca della messa in servizio funzionava perfettamente ora lavora a pieno regime e mantiene male la pressione.
Il compressore a spirale senza olio è più vantaggioso per portate inferiori a circa 100-150 CFM quando la domanda è intermittente, la macchina è posizionata vicino alle persone e lo spazio a disposizione è limitato. Il compressore a vite senza olio subentra quando la portata di picco supera tale intervallo, la pressione di mandata sale verso i 13 bar o l’impianto passa a un funzionamento continuo su più turni. Il fattore determinante raramente è il solo CFM di picco, ma piuttosto il rapporto tra valore medio e picco, le ore di funzionamento annuali e il costo derivante dall’aggiunta di un ulteriore modulo a spirale su un telaio che non è mai stato progettato per questo scopo.
Le sezioni che seguono rispettano l'ordine in cui tali fattori determinano solitamente l'esito di un progetto.
In cosa differiscono effettivamente le due tecnologie
Entrambe sono macchine volumetriche a funzionamento a secco che impediscono all’olio di entrare nella camera di compressione, quindi la scelta non riguarda la purezza alla fonte. Riguarda piuttosto il modo in cui ciascun modello garantisce la tenuta, come modula la portata e se è possibile riportarlo alle specifiche di funzionamento senza smontarlo.
Entrambi i modelli si inseriscono nella stessa Compressori senza olio appartengono alla stessa famiglia e vantano la stessa purezza, motivo per cui la differenza viene spesso erroneamente interpretata come una strategia di marketing. La differenza tecnica risiede nel percorso di tenuta e nel modello di manutenzione.
Come funziona un compressore a spirale senza olio
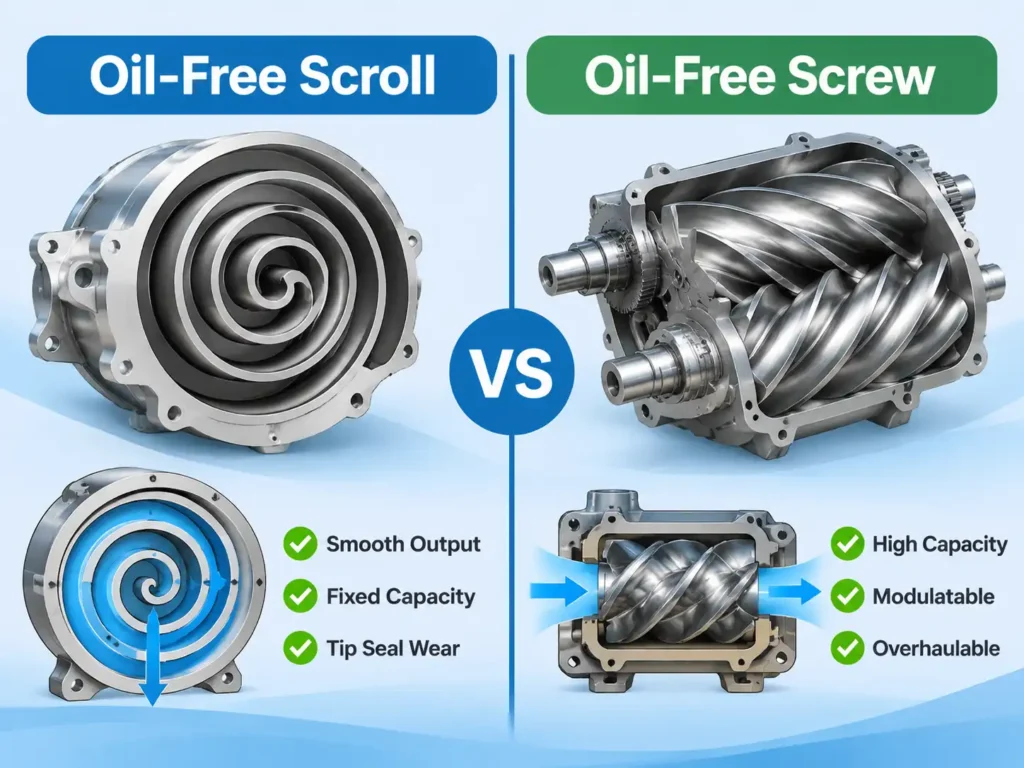
L'elemento è costituito da due avvolgimenti a spirale intrecciati. Un avvolgimento è fisso, l'altro orbita lungo un piccolo cerchio senza ruotare, mentre le cavità a forma di mezzaluna tra di essi migrano verso l'interno e si restringono, spingendo l'aria verso una porta di scarico centrale. Non sono presenti valvole di ingresso o di scarico e, durante il normale funzionamento, non vi è alcun contatto tra le spirali. La tenuta è garantita da guarnizioni con punta in polimero che colmano lo spazio tra le facce delle spirali e la piastra opposta, e questo singolo dettaglio spiega gran parte del comportamento dello scroll nel corso della sua vita utile:
- L'erogazione è regolare e pressoché priva di pulsazioni, il che la rende ideale per strumenti e analizzatori.
- La cilindrata è fissa, quindi la capacità varia solo spegnendo e riaccendendo l'unità o sostituendo interi moduli.
- Le perdite interne aumentano con l'usura delle guarnizioni della punta, pertanto l'efficienza diminuisce gradualmente anziché cedere improvvisamente.
- L'elemento non è progettato per essere riparato sul campo, quindi quando giunge al termine del suo ciclo di vita è necessario sostituire la cartuccia o l'unità.
Come funziona un compressore a vite senza olio
Due rotori elicoidali ad ingranamento comprimono l’aria man mano che il volume della filettatura si chiude. I rotori non entrano mai in contatto; gli ingranaggi di sincronizzazione mantengono la fase e i giochi, misurati in millesimi di pollice, garantiscono la tenuta. I cuscinetti e gli ingranaggi sono alloggiati in un alloggiamento lubrificato, isolato dal percorso dell’aria tramite tenute per alberi e, in molti modelli, da un sistema tampone che mantiene qualsiasi migrazione in direzione verso l’esterno. Tale architettura si comporta in modo diverso:
- La capacità varia in base alle dimensioni del rotore, pertanto un unico gruppo compressore copre un intervallo che richiederebbe l’impiego di numerosi moduli a spirale.
- I giochi vengono determinati dalla lavorazione meccanica, pertanto l'efficienza rimane stabile fino a quando non si verifica un problema a una guarnizione o a un cuscinetto.
- La portata può essere regolata in modo continuo tramite una valvola a saracinesca, una strozzatura in ingresso o un variatore di velocità.
- Il gruppo compressore può essere revisionato con cuscinetti e guarnizioni nuovi, a condizione che ci si affidi a un'organizzazione di assistenza adeguata.
Cosa comporta questa differenza per una pianta in crescita
| Parametro | Scroll senza olio | Vite senza olio |
| Principio di compressione | Due avvolgimenti intrecciati, uno in orbita | Due rotori che si ingranano, senza contatto |
| Controllo della capacità | Cilindrata fissa, funzionamento on/off o modulazione a stadi | Valvola a saracinesca, modulazione dell'aspirazione o VSD |
| Percorso di rischio di purezza | Usura della guarnizione del beccuccio e della guarnizione del cuscinetto | Guarnizione dell'albero e sistema di aria di tenuta |
| Modello di servizio | Sostituzione della cartuccia o dell'unità | Revisione in loco del gruppo compressore |
| Capacità tipica dell'unità | da 2 a 150 CFM | da 30 a 400 CFM |
Capacità e pressione: quando lo scroll non ha più spazio
Un singolo elemento a spirale raggiunge un massimo di circa 15 CFM, mentre un sistema multimodulo arriva a valori compresi tra 125 e 150 CFM; un'unità a vite a secco, invece, parte da circa 30 CFM e arriva a diverse centinaia. È proprio questo divario, e non una questione di preferenze, a escludere la tecnologia a spirale dalla scelta nella maggior parte dei progetti di ampliamento, prima ancora che si discuta di efficienza.
Single Scroll, Multi-Scroll e il limite di impilamento dei moduli
I modelli più compatti erogano da 2 a 15 CFM e sono adatti per uno studio odontoiatrico, un banco da laboratorio o una singola postazione strumentale. Oltre a ciò, i produttori raggruppano elementi identici all’interno di un unico involucro, ciascuno dotato di propria presa d’aria, sistema di raffreddamento e guarnizioni, nonché di un controller che avvia i moduli in sequenza man mano che la pressione cala. Ciò garantisce una portata compresa tra 60 e 125 CFM in un ingombro che trova comunque posto in un locale tecnico, con ridondanza praticamente gratuita, poiché il guasto di un modulo non impedisce il funzionamento degli altri.
La situazione economica si inverte nella parte alta di tale intervallo. Quando un pacchetto comprende più di quattro-sei moduli, la superficie occupata per CFM, le tubazioni di interconnessione, la complessità dei controllori e il numero di set di guarnizioni da sottoporre a manutenzione crescono tutti più rapidamente della capacità. Un gruppo compressore monovite è quindi in grado di fornire la stessa portata da un’unica macchina con un unico elenco di materiali di consumo: questa è la definizione pratica del punto di scalabilità.
Il limite massimo di pressione e quali processi lo raggiungono
I gruppi a spirale monostadio hanno normalmente una pressione nominale compresa tra 7 e 10 bar. I modelli a spirale a due stadi raggiungono valori più elevati, ma lo stadio aggiuntivo compromette la semplicità che, in primo luogo, aveva giustificato la scelta della spirale. Una macchina a vite senza olio a due stadi raggiunge i 13 bar come configurazione standard e, oltre tale valore, un booster diventa la soluzione più sensata per entrambe le tecnologie. La pressione influisce anche sulla portata dichiarata: un’unità con una portata nominale di 8,5 CFM a 7 bar eroga una portata notevolmente inferiore a 10 bar; questo è il motivo per cui i dati di catalogo rilevati a diversi livelli di pressione causano così tanti errori di dimensionamento.
| Fascia di capacità | Scroll senza olio | Vite senza olio |
| Portata per unità | da 2 a 150 CFM | da 30 a 400 CFM |
| Pressione di scarico | Da 7 a 10 bar, con aumento in due fasi | da 7 a 13 bar |
| Dimensioni tipiche del motore | da 2 a 30 kW | da 22 a 250 kW |
| Funzionamento continuo | Dipende dal modello e dal sistema di raffreddamento | Standard |
Ciclo di funzionamento ed efficienza a carico parziale: l'elemento chiave che la maggior parte dei progetti trascura
Un compressore a spirale è in grado di fornire aria priva di olio al 100% del carico nominale, ma la sua cilindrata fissa lo rende poco adatto a un impianto che oscilla tra il 30% e il 100% della capacità per tutto il giorno. A partire da circa 4.000 ore di funzionamento all’anno, le prestazioni a carico parziale di un compressore a vite superano solitamente il prezzo di acquisto più contenuto del compressore a spirale.
Corsa fissa, controllo a gradini e onda a dente di sega in pressione
Un compressore a spirale a velocità fissa produce un volume fisso per ogni giro. La portata viene adeguata alla domanda arrestando l’unità al setpoint superiore e riavviandola a quello inferiore, oppure, nel caso di un sistema multimodulo, attivando e disattivando interi elementi. Il flusso arriva quindi a scatti e l’andamento della pressione tra uno scatto e l’altro presenta un andamento a dente di sega anziché una linea piatta.
Ne derivano tre conseguenze. Il volume del ricevitore deve assorbire questi sbalzi, quindi una capacità di accumulo insufficiente costringe la macchina a funzionare a cicli molto più frequenti di quelli per cui il motore e il contattore sono stati progettati. Ogni avvio comporta una corrente di spunto e un sovraccarico termico che il funzionamento continuo non comporta. Inoltre, un impianto la cui domanda media si colloca tra due dimensioni di moduli funzionerà con un solo modulo a pieno carico, scaricando l’eccedenza, oppure con due moduli a carico ridotto; in entrambi i casi si verifica uno spreco di energia che i dati relativi al pieno carico non evidenziano mai. Un gruppo a vite con valvola a saracinesca o azionamento segue la domanda lungo una curva anziché a gradini, e il vantaggio è massimo proprio dove si collocano i progetti di crescita: un impianto che ha raddoppiato la sua portata media ma registra ancora picchi per due ore al giorno.
Confronto della potenza specifica su una base omogenea
La potenza specifica, espressa in kW per CFM, è significativa solo quando entrambe le macchine operano alla stessa pressione di mandata, alle stesse condizioni di aspirazione e all’interno dello stesso ambito. Il semplice fatto di considerare l’essiccatore e i filtri da un lato ma non dall’altro è sufficiente a ribaltare una conclusione. Il settore pubblica dati prestazionali verificati da terzi proprio per questo motivo, e il Istituto per l'aria compressa e i gas esegue il programma di verifica che rende tali schede comparabili tra i diversi fornitori. Due regole garantiscono l’attendibilità del confronto: richiedere la portata alla pressione effettiva di funzionamento dell’impianto e convertire entrambe le opzioni in kWh annuali in base al profilo di carico misurato anziché alla potenza nominale.
Purezza dell'aria dopo il scale-up: stessa classe, prova diversa
Entrambe le tecnologie forniscono aria priva di olio alla fonte, quindi l’aumento della capacità non modifica la classe che un impianto può raggiungere. Ciò che cambia è il percorso di trattamento a valle del compressore e i dati disponibili il giorno dell’audit.
ISO 8573-1 definisce le classi di purezza lungo tre assi: particelle, acqua e olio; una specifica viene indicata come una sequenza di numeri anziché come un unico grado. La classe 0 non è una voce fissa della tabella; si tratta di una classe concordata tra l’utente e il fornitore, più rigorosa rispetto alla classe 1; ecco perché due macchine entrambe descritte come classe 0 possono presentare risultati di prova molto diversi.
Il percorso di ingresso del fluido varia a seconda del tipo di impianto. In un'unità a spirale, è la condizione della tenuta del cuscinetto e, indirettamente, quella della tenuta della punta, poiché una tenuta della punta usurata aumenta le perdite interne e la temperatura di scarico, riducendo la durata di tutti i componenti a valle. In un'unità a vite, sono la tenuta dell'albero e la disposizione del tampone a fare la differenza; ecco perché il monitoraggio delle tenute e gli allarmi relativi alla pressione dell'aria di tenuta sono più importanti della dichiarazione di purezza riportata in primo piano. Quando il processo riguarda una linea di riempimento sterile o un'apparecchiatura per semiconduttori, la linea di trattamento riveste la stessa importanza: un essiccatore refrigerato per l’aria strumentale, un essiccatore ad adsorbimento in cui il punto di rugiada in pressione deve rimanere ben al di sotto dello zero e una filtrazione adeguata alla classe di particelle.
| Considerazioni sulla purezza | Scroll senza olio | Vite senza olio |
| Percorso credibile di immissione del petrolio | Guarnizione del cuscinetto, usura della guarnizione della punta | Guarnizione dell'albero, sistema di tenuta ad aria |
| Andamento della purezza nel corso della vita | Deriva graduale dovuta all'usura delle guarnizioni | Stabile fino a quando non si verifica un evento di sigillatura |
| Sequenza di trattamento a portata costante | Asciugatrice più piccola, meno scarichi | Asciugatrice più grande, più strumenti |
| Documentazione di revisione | Rapporto di prova per singola unità | Documenti di convalida, dati di andamento |
Rumore, ingombro e installazione: i vincoli che si fanno più stringenti con l’aumentare delle dimensioni
Scroll mantiene un reale vantaggio in termini di rumorosità alle basse portate, ma non illimitato: a 100 CFM, un gruppo multimodulare si avvicina molto di più a un gruppo a vite che ai 48 dBA indicati per un’unità da 5 hp. La superficie occupata per CFM è solitamente il vincolo che si fa sentire per primo.
I dati relativi al rumore necessitano di una base comune prima di poter essere confrontati. Un valore indicato a un metro è un livello di pressione sonora che dipende dall’ambiente; la potenza sonora descrive la macchina stessa ed è sempre numericamente più elevata. Mettere a confronto il dato di pressione sonora di un fornitore con quello di potenza sonora di un altro crea una differenza che non esiste nell’ambiente. La dissipazione di calore dipende dalla potenza piuttosto che dalla tecnologia, poiché quasi tutta la potenza all’albero si trasforma in calore nel locale tecnico; pertanto, raddoppiando la portata si raddoppia la portata di ventilazione, indipendentemente dal costruttore del compressore.
| Criterio | Scroll senza olio | Vite senza olio |
| Rumorosità a regime nominale | da 48 a 70 dBA | da 70 a 80 dBA |
| Superficie per 100 CFM | Elevato, aumenta con il numero di moduli | Basso |
| Smaltimento del calore | Distribuito, più facile da ventilare | Concentrato, richiede un sistema di canalizzazione |
| Installazione nel punto di utilizzo | Pratico | Raramente pratico |
Manutenzione, durata di vita utile e ridondanza
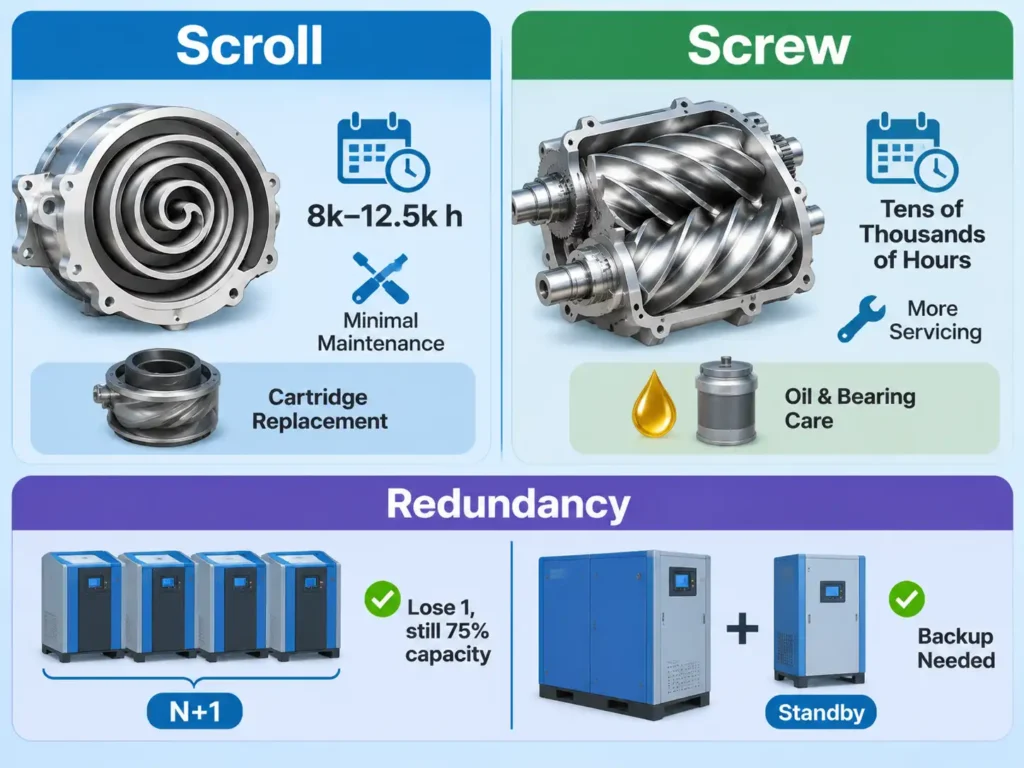
Il sistema a spirale richiede meno interventi di manutenzione ordinaria, ma è più difficile da riparare; il sistema a vite richiede più materiali di consumo, ma può essere riportato alle specifiche di funzionamento senza essere smontato. Anche il modello di ridondanza è invertito: i sistemi a spirale garantiscono una ridondanza N+1 per modulo, mentre una singola macchina a vite necessita di un’unità di riserva o di una scorta a magazzino.
Scorri il profilo del servizio
In assenza di valvole o bielle nel percorso di compressione, gli interventi di manutenzione ordinaria si limitano ai filtri di aspirazione, alle superfici di raffreddamento, all’ispezione delle guarnizioni e ai controlli dei cuscinetti a intervalli prolungati, e non vi è olio nel percorso dell’aria da analizzare. Le linee guida standard prevedono l’ispezione delle guarnizioni delle punte in un intervallo compreso tra 8.000 e 12.500 ore. Una documentazione manutenzione dei compressori d'aria senza olio Un programma di questo tipo non è particolarmente impegnativo, ma il rovescio della medaglia è la riparabilità: quando le superfici di contatto o i cuscinetti raggiungono il limite, la soluzione consiste nel sostituire una cartuccia o un’unità completa a un costo pari a una quota consistente di quello di una macchina nuova.
Profilo del servizio viti
Un pacchetto per il gruppo a vite a secco prevede un elenco più ampio: filtro di aspirazione, guarnizioni dell’albero, filtri dell’aria di tenuta, grasso per cuscinetti o olio per riduttore, pulizia del radiatore e controlli delle vibrazioni. L’olio che rimane lubrifica cuscinetti e ingranaggi e non entra mai in contatto con l’aria, ma la sua analisi rimane comunque il metodo più economico per individuare precocemente eventuali problemi ai cuscinetti. Il gruppo compressore dovrebbe funzionare per decine di migliaia di ore, dopodiché può essere sottoposto a revisione, il che rende il secondo decennio di utilizzo più economico rispetto alla sostituzione ripetuta delle cartucce.
Ridondanza: N+1 tra i moduli rispetto a un'unica macchina di carico di base
Un gruppo scroll a quattro moduli è intrinsecamente ridondante; la perdita di un modulo comporta una riduzione della capacità pari a un quarto. Una singola macchina a vite rappresenta un punto singolo di guasto, pertanto gli impianti critici prevedono il funzionamento in duplex, un'unità di riserva o una capacità di stoccaggio nel ricevitore sufficiente a superare il periodo di riparazione. Tale capacità di riserva va presa in considerazione nel confronto, poiché un impianto che aggiunge ridondanza solo dopo aver scelto un'unica macchina di grandi dimensioni ha finito per pagarla due volte.
| Compito | Scroll senza olio | Vite senza olio |
| Filtro di aspirazione | 2.000 ore o in base alle condizioni | 2.000 ore o in base alle condizioni |
| Ispezione delle guarnizioni | Le guarnizioni delle punte durano da 8.000 a 12.500 ore | Guarnizioni dell'albero in base all'andamento delle perdite |
| Analisi dei fluidi | Non applicabile | Olio per cambi o cuscinetti |
| Intervento di grande entità | Sostituzione della cartuccia o dell'unità | Revisione del gruppo compressore |
Costo totale di proprietà: dove si trova il punto di svolta
A questi livelli, il prezzo di acquisto incide ben poco. L’energia rappresenta solitamente dal 70 all’80 per cento del costo decennale di un compressore, quindi il punto di equilibrio tra i compressori a spirale sovrapposti e quelli a vite è determinato dalle ore di funzionamento e dal profilo di carico, non dal prezzo di listino.
Un confronto valido si articola in quattro fasi:
- Registrare la domanda per almeno due settimane, compresi i fine settimana e il turno notturno, e rilevare la portata media e di picco alla pressione effettivamente richiesta dall'impianto.
- Convertire ciascuna opzione in kWh annuali in base al profilo misurato anziché alla potenza nominale, tenendo conto delle ore a carico parziale e delle perdite dovute allo scarico.
- Aggiungere i materiali di consumo agli intervalli specificati e stabilire il prezzo dell'intervento sulla tenuta o sul gruppo compressore che rientra nel periodo di valutazione.
- Aggiungere le voci di installazione che differiscono: impianto elettrico e metodo di avviamento, volume del ricevitore, capacità dell'asciugatrice e ventilazione.
Un Costo totale di proprietà (TCO) di un compressore d'aria senza olio È proprio con un modello costruito in questo modo che la maggior parte dei progetti si rende conto che la macchina più economica al momento dell’acquisto non è necessariamente quella più conveniente all’ottavo anno, soprattutto quando il profilo di carico prevede lunghe ore di funzionamento al di sotto della metà della capacità.
| Scenario operativo | Profilo di carico | Tendenze tecnologiche |
| 1.500 ore all'anno | A turni intermittenti, turno unico | A spirale singola o doppia |
| 4.000 ore all'anno | Due turni, oscillazione moderata | Scroll multimodulo o vite di piccole dimensioni |
| 7.000 ore all'anno | Carico medio elevato e costante | Compressore a vite senza olio con VSD |
Un quadro decisionale pratico per il scale-up
Inizia con la portata di picco, poi verifica la risposta in base al ciclo di lavoro, alla pressione e al rumore. Nella maggior parte degli impianti il primo test è sufficiente, mentre il secondo modifica la risposta forse in un progetto su cinque.
| Flusso di picco | Vestibilità standard | Motivo |
| Meno di 25 CFM | A spirale singola, per uso locale | Rumore, ingombro e semplicità favoriscono lo scroll |
| da 25 a 60 CFM | Scorrimento multimodulo | Capacità con N+1 integrato |
| da 60 a 125 CFM | Scorrimento multimodulo, pianifica un'uscita | Funziona, ma il numero dei moduli sta aumentando |
| da 125 a 250 CFM | Vite senza olio | L'impilamento dei moduli smette di essere razionale |
| da 250 a 400 CFM | Vite a due stadi o VSD | Pressione ed efficienza a carico parziale |
| Oltre 400 CFM | Macchine centrifughe | Il flusso in cui il volume positivo perde il suo vantaggio |
Al di là del limite superiore di quella banda, compressori d'aria centrifughi intervenire laddove il flusso è continuo e la pressione moderata. Due decisioni prese al momento della prima installazione consentono di evitare gran parte delle difficoltà successive: prevedere uno spazio a pavimento e una ventilazione adeguati per un telaio più grande e dimensionare l’impianto elettrico in base alle esigenze future dell’impianto, piuttosto che a quelle attuali.
L'opzione ibrida: base a vite con finitura a spirale
Laddove la domanda cresce a scatti anziché in modo lineare, la soluzione più efficiente consiste spesso nell’utilizzare entrambe le tecnologie in un unico sistema. Un compressore a vite funziona come carico di base all’interno di una banda di pressione ristretta, mentre il gruppo a spirale esistente smussa i picchi invece di essere dismesso. Questa configurazione richiede un serbatoio comune, un controllore di sequenza che dia la priorità al compressore a vite e una banda sufficientemente ampia da impedire il funzionamento a cicli brevi del compressore a spirale. In questo modo si preserva il capitale già investito e si evita di acquistare capacità di compressione a vite per sole due ore al giorno.
Domande frequenti
Quando la fascia di portata indica l’utilizzo di una vite, ma il ciclo di bilancio suggerisce l’aggiunta di un altro modulo a spirale, tendono a sorgere tre domande.
È possibile aggiungere i moduli di scorrimento uno alla volta man mano che la domanda cresce?
Di solito sì, entro i limiti del telaio e del controller. Verificare la disponibilità di posizioni libere per i moduli, la capacità di ingresso e uscita del controller e la portata del ricevitore, che deve essere adeguata al numero di avviamenti che il pacchetto più grande effettuerà. Aggiungere un modulo in un secondo momento costa quasi sempre di più per CFM rispetto all’ordinare subito il telaio più grande, poiché l’involucro, il sistema di raffreddamento e i controlli sono già stati pagati.
Quali modifiche all'impianto elettrico e al ricevitore comporta il passaggio al sistema a vite?
L’alimentazione è il primo elemento da considerare. Una macchina a vite da 30 kW potrebbe richiedere un metodo di avviamento diverso rispetto al gruppo scroll che sostituisce, e l’avviamento diretto in rete può interferire con altri carichi in presenza di un’alimentazione debole, il che orienta il progetto verso l’avviamento stella-triangolo o un azionamento a velocità variabile. Seguono poi la sezione dei cavi, il coordinamento degli interruttori e le protezioni. Sul lato aria, il controllo delle operazioni di carico e scarico richiede una capacità di accumulo maggiore rispetto a quella necessaria per la gestione a moduli, pertanto il ricevitore viene normalmente ridimensionato contemporaneamente.
È possibile installare un compressore a vite senza olio in un locale tecnico di piccole dimensioni?
È possibile, ma la stanza deve essere valutata come un sistema piuttosto che in termini di superficie. Un gruppo vite disegna il calore in un unico punto, pertanto la ventilazione o i condotti devono essere progettati per la potenza totale del motore, e un livello sonoro compreso tra 70 e 80 dBA richiede solitamente una parete tra la macchina e lo spazio occupato oppure un trattamento acustico. Laddove non sia possibile modificare il locale, una disposizione distribuita di gruppi scroll in due punti spesso risolve lo stesso problema con una spesa inferiore.