L'aria compressa è la risorsa che la maggior parte degli stabilimenti considera gratuita, finché non si verifica il rifiuto di un lotto. Un aerosol oleoso, invisibile sul manometro, può compromettere una linea di produzione alimentare, contaminare una zona di riempimento sterile o rovinare una cialda, e tale rischio ha spinto una quota crescente di acquirenti verso Compressori senza olio.
Un compressore d'aria a vite rotativa senza olio comprime l'aria tra due rotori elicoidali ad ingranamento reciproco che non entrano mai in contatto né tra loro né con l'involucro; pertanto, nella camera di compressione non è necessario l'uso di olio per lubrificare le superfici o sigillare gli spazi vuoti. Giocate lavorate con precisione, una coppia di ingranaggi di sincronizzazione e rivestimenti dei rotori adatti al funzionamento a secco mantengono i rotori sincronizzati e limitano le perdite. Poiché un elemento a secco tollera un rapporto di pressione di soli 3,5 circa, l’aria viene compressa in due stadi con un intercooler tra di essi, quindi post-raffreddata e scaricata come aria senza olio.
Le sezioni che seguono descrivono il percorso dell'aria dal filtro di aspirazione alla flangia di scarico, per poi analizzare i costi di tale configurazione.
I compressori d'aria a vite rotativa sono privi di olio?
No, non di default. La vite rotativa è un’architettura della macchina, non una classificazione di purezza. La stessa geometria a doppio rotore è disponibile sia nella versione con iniezione d’olio che in quella senza olio, e la differenza sta nel fatto che nella camera di compressione venga iniettato o meno un lubrificante. Il termine “senza olio” si riferisce al luogo in cui viene conservato l’olio, non al fatto che la macchina ne contenga o meno.
In un compressore a iniezione d'olio, l'olio spruzzato nella zona di contatto del rotore colma gli spazi liberi, dissipa il calore di compressione e lubrifica i cuscinetti; ecco perché un singolo stadio raggiunge una pressione compresa tra 7 e 13 bar a circa 80 °C.
Dove il petrolio funziona ancora
L’olio continua a lubrificare gli ingranaggi di distribuzione, i cuscinetti degli alberi e il riduttore di trasmissione, isolati dal flusso d’aria tramite guarnizioni a labirinto e ad anello di carbonio, oltre che, in molti modelli, da un sistema di alimentazione dell’aria di barriera che mantiene una leggera pressione positiva verso la coppa dell’olio. La fuoriuscita avviene quindi verso l’esterno, non all’interno della camera. Ciò che viene eliminato sono l’elemento separatore, il carryover e il condensato oleoso.
Tre modi per costruire una vite senza olio
| Design | Cosa colma le lacune | Fasi da 7 a 8 bar | Dimissione dalla fase 1 |
| A vite a secco, senza contatto | Spazi ristretti e rivestimenti | Due | da 160 a 180 °C |
| Vite lubrificata ad acqua | Acqua iniettata | Uno o due | da 70 a 90 °C |
| Filtri “Oil-injected plus” | Olio, poi filtrazione | Uno | Circa 80 °C |
L'iniezione di acqua al posto dell'olio ripristina la tenuta e il raffreddamento e consente un rapporto di pressione più elevato per ogni stadio, ma comporta l'aggiunta di un circuito di trattamento e un rischio di proliferazione batterica.
Il percorso di compressione, fase per fase
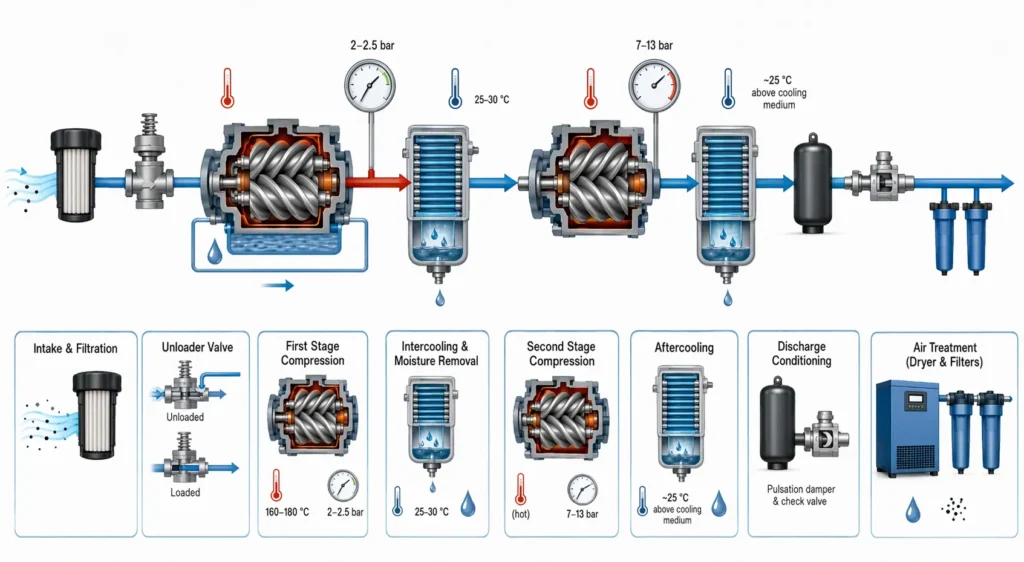
L'aria ambiente filtrata entra nella coppia di rotori del primo stadio, viene compressa a circa 2-2,5 bar e riscaldata a 160-180 °C, passa attraverso un intercooler che ne abbassa la temperatura a 25-30 °C e rimuove l'acqua condensata, quindi entra nella coppia di rotori del secondo stadio, che la porta alla pressione finale compresa tra 7 e 13 bar prima che un post-raffreddatore la raffreddi nuovamente.
Aspirazione e primo stadio
L'aria passa attraverso un filtro di aspirazione progettato per trattenere particelle nell'ordine di pochi micron e una valvola di scarico che commuta la macchina tra le modalità "carica" e "scarica". In assenza di un film d'olio che assorba il calore, il primo stadio raggiunge temperature molto più elevate rispetto a un equivalente lubrificato, pertanto il suo involucro viene raffreddato tramite camicie d'acqua o un flusso esterno di olio o aria.
Intercooling e rimozione dell'umidità
Il raffreddamento tra uno stadio e l'altro riduce il carico di lavoro che il secondo stadio deve sostenere, protegge l'elemento ad alta pressione e condensa gran parte del vapore d'acqua in ingresso, che viene raccolto da un separatore a valle.
Seconda fase, raffreddamento finale e scarico
L'elemento ad alta pressione porta l'aria raffreddata alla pressione finale; successivamente, uno smorzatore di pulsazioni attenua l'impulso di scarico e una valvola di ritegno impedisce il riflusso allo spegnimento. Il post-refrigeratore porta l’aria a una temperatura di circa 25 °C superiore a quella del fluido di raffreddamento; da lì, l’aria passa attraverso un essiccatore e dei filtri, poiché la compressione senza olio non garantisce l’assenza di acqua o particelle.
| Punto lungo il percorso | Pressione | Temperatura | Cosa succede |
| Dimissione dalla fase 1 | da 2 a 2,5 bar | da 160 a 180 °C | Prima compressione |
| Uscita dell'intercooler | Leggermente inferiore | da 25 a 30 °C | Rimozione del calore, separazione della condensa |
| Dimissione dalla fase 2 | da 7 a 13 bar | da 140 a 175 °C | Compressione finale |
Perché due fasi invece di una sola?
Poiché un elemento a vite a secco non dispone di un film d’olio che sigilli gli spazi vuoti o dissipi il calore, il suo rapporto di pressione è limitato a circa 3,5 per stadio. Comprimere direttamente a 7 bar in un unico stadio a secco farebbe salire le temperature del rotore e dell’involucro oltre i limiti di resistenza dei giochi e dei rivestimenti; pertanto, vengono disposti due elementi in serie con un intercooler tra di essi.
Il rapporto di pressione è dato dalla pressione assoluta in uscita divisa per la pressione assoluta in ingresso. Un elemento a iniezione d’olio raggiunge un rapporto di circa 13 in un unico stadio; un elemento a secco raggiunge invece circa 3,5. La suddivisione del carico di lavoro consente inoltre di risparmiare energia, poiché riportare l’aria a una temperatura vicina a quella ambiente tra uno stadio e l’altro rende il processo più simile alla compressione isotermica.
La penalizzazione è di natura meccanica: due elementi, un cambio che aziona entrambi da un unico motore, tolleranze più strette e un ingombro maggiore. Anche gli stadi sono abbinati, poiché tutto ciò che il primo stadio eroga deve essere assorbito dal secondo, e un rivestimento usurato si manifesta con una variazione della pressione interstadio molto prima che si verifichi un guasto.
All’interno dell’Airend: rotori, ingranaggi di sincronizzazione e giochi
Un rotore maschio con lobi convessi aziona un rotore femmina con scanalature corrispondenti, che ruotano in direzioni opposte all’interno di un alloggiamento a accoppiamento stretto. Una coppia di ingranaggi di sincronizzazione all’estremità dell’albero li mantiene sincronizzati in modo che i lobi passino l’uno accanto all’altro con un gioco misurato in centesimi di millimetro; è proprio quel gioco, insieme al rivestimento del rotore, a controllare le perdite interne.
Man mano che i rotori ruotano, lo spazio tra i lobi e l’involucro si riduce, intrappolando così un volume fisso d’aria che viene spostato assialmente e compresso verso la bocca di scarico. È proprio questa geometria a determinare il estremità dell'aria a vite rotante l'efficienza più di qualsiasi altro fattore.
Profilo del rotore e trattamento superficiale
Poiché i rotori non entrano mai in contatto, le superfici sono rivestite con PTFE, materiali a base di molibdeno o carbonio simile al diamante per ridurre l'attrito durante il contatto transitorio e proteggere il metallo di base dalla corrosione.
Ingranaggi di distribuzione, cuscinetti e guarnizioni per alberi
Gli ingranaggi sono presenti perché i rotori non devono azionarsi a vicenda. In un elemento a lubrificazione a bagno d’olio, il film d’olio consente al rotore maschio di spingere quello femmina, ma un elemento a secco si distruggerebbe in pochi secondi a causa di tale contatto. Tutti i cuscinetti sono posizionati sul lato oliato delle guarnizioni dell’albero.
Circuiti di raffreddamento e recupero di calore
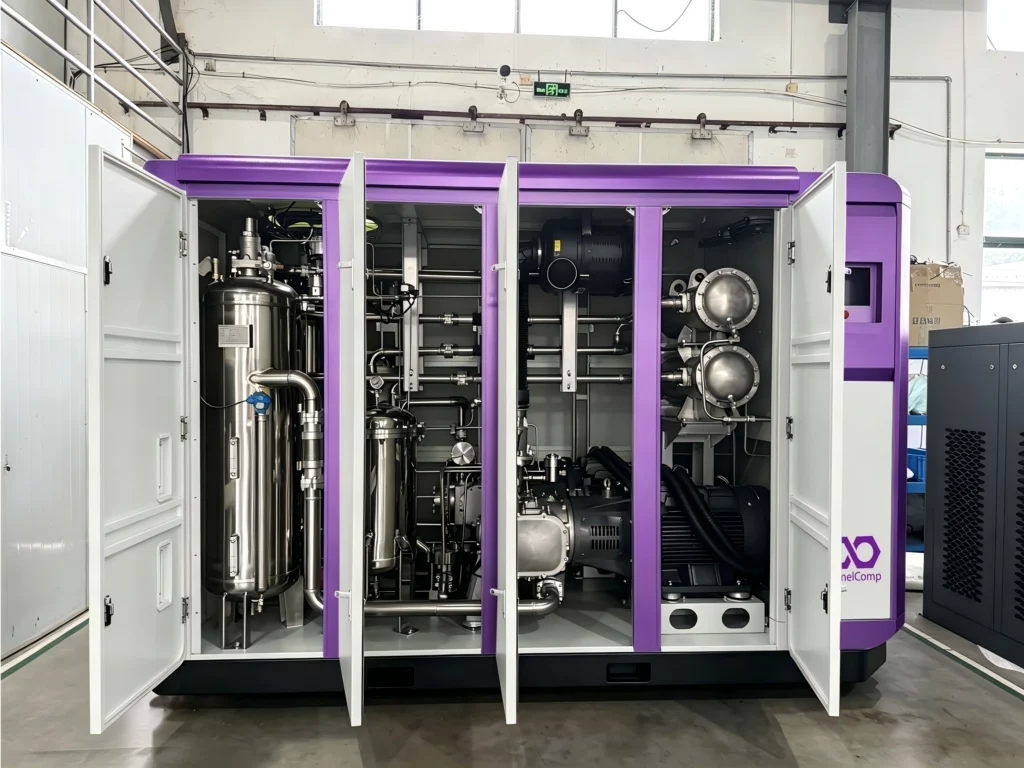
Un compressore a vite rotativa senza olio alimenta due circuiti di raffreddamento distinti. L’acqua o l’aria sottraggono calore all’aria compressa nell’intercooler e nell’aftercooler e dagli alloggiamenti degli elementi, mentre un piccolo circuito dell’olio raffredda e lubrifica gli ingranaggi e i cuscinetti. I due circuiti non si mescolano mai, ed è proprio questa separazione a garantire che l’aria rimanga priva di olio.
Nelle unità raffreddate ad acqua, il circuito è spesso suddiviso in due anelli: uno alimenta l’elemento a bassa pressione e l’intercooler, mentre l’altro alimenta l’elemento ad alta pressione e l’aftercooler.
Poiché quasi tutta la potenza all'albero viene convertita in calore, spesso è possibile recuperare dal 70 al 90 per cento di tale energia sotto forma di acqua calda a una temperatura compresa tra 60 e 90 °C, da utilizzare per il lavaggio o come acqua di alimentazione delle caldaie.
Cosa garantisce effettivamente la dicitura “Oil-Free” ai sensi della norma ISO 8573-1
Garantisce che nessun lubrificante venga introdotto nella camera di compressione e che una macchina certificata come "a secco" possa essere verificata secondo la Classe 0 per l'olio in base a ISO 8573-1, lo standard internazionale relativo alla purezza dell'aria compressa. Esso non garantisce che l'aria che arriva al vostro processo sia pulita, poiché acqua, particelle e contaminanti gassosi costituiscono classi distinte all'interno dello stesso standard.
| Classe "Petrolio" | Contenuto totale di olio | Fonte tipica |
| Classe 0 | Definito dall'utente e dal fornitore, al di sotto della Classe 1 | Compressione certificata senza olio |
| Classe 1 | 0,01 mg/m³ o meno | Senza olio, oppure con iniezione d’olio e filtrazione completa |
| Classe 2 | 0,1 mg/m³ o meno | A iniezione d'olio con filtri a coalescenza |
| Classe 3 | 1 mg/m³ o meno | A iniezione d'olio, filtrazione di base |
| Classe 4 | 5 mg/m³ o meno | Compressore lubrificato senza filtro |
La distinzione rilevante dal punto di vista commerciale è quella tra “senza olio” e “tecnicamente senza olio”: quest’ultimo termine indica un compressore a iniezione d’olio seguito da filtri a coalescenza e a carbone attivo, che in condizioni ottimali può raggiungere la Classe 1. Le prestazioni dei filtri si riducono con il passare del tempo e un guasto al separatore provoca il passaggio di una quantità consistente di olio a valle nel giro di pochi minuti.
Dove vengono utilizzati i compressori rotativi a vite senza olio
Vengono utilizzati ovunque l’aria compressa entri in contatto con il prodotto, l’imballaggio, un dispositivo medico o il respiro umano, dove la presenza di una singola particella di olio nell’aria compressa comporta il rifiuto dell’intero lotto piuttosto che un semplice inconveniente di manutenzione.
| Industria | Mansioni tipiche | Cosa determina la scelta |
| Cibo e bevande | Aerazione a contatto diretto, stampaggio per soffiaggio di PET | Norme igieniche e rischio di richiamo |
| Farmaceutico | Aria di fermentazione, rivestimenti, camere bianche | Conformità alle norme GMP e purezza convalidata |
| Elettronica | Aria delle camere bianche, movimentazione dei wafer, assemblaggio | Limiti relativi alle particelle e all’olio nel punto di utilizzo |
| Medicina e odontoiatria | Aria respirabile, sterilizzatori, aria per strumenti | Limiti normativi relativi al tenore di olio |
Gli svantaggi dei compressori d'aria a vite senza olio
Gli svantaggi principali sono un prezzo di acquisto più elevato, un consumo energetico leggermente superiore per metro cubo d’aria, una maggiore sensibilità alla presenza di polvere in ingresso e alla qualità del raffreddamento, nonché riparazioni più costose in caso di guasto di un elemento o del riduttore.
A parità di potenza del motore, il prezzo di acquisto è in genere superiore del 30-60% rispetto a quello di una macchina a iniezione d’olio, mentre la potenza specifica è solitamente superiore del 3-8% a parità di pressione. La revisione del gruppo compressore richiede l’intervento di tecnici specializzati e le prestazioni a carico parziale sono competitive solo con un sistema di controllo a velocità variabile.
Senza olio o lubrificato a olio: quale è meglio?
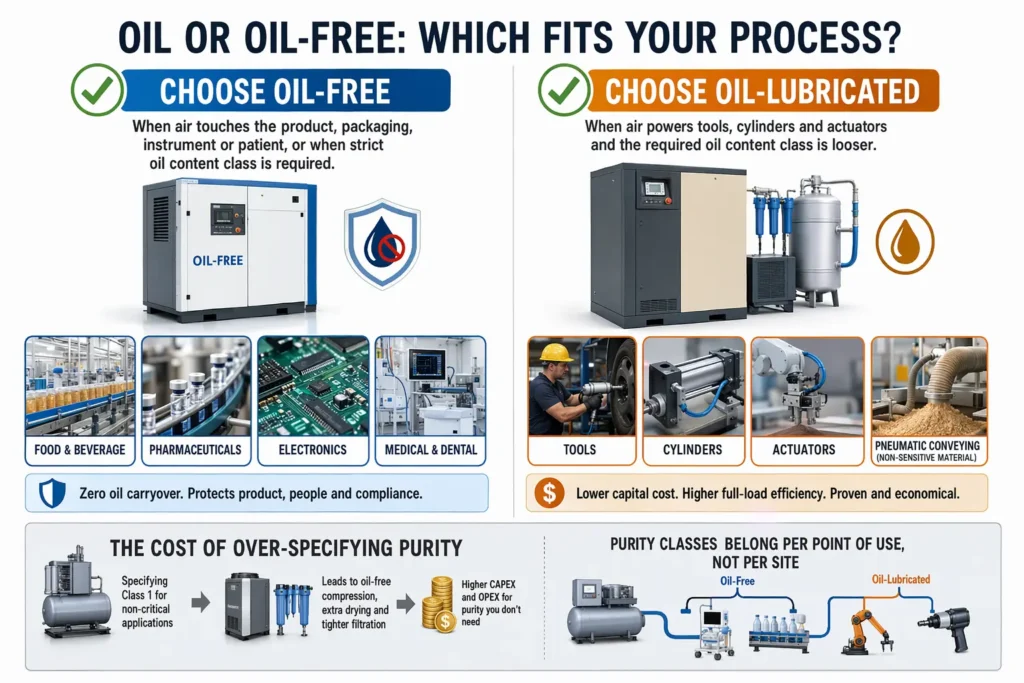
Nessuna delle due soluzioni è migliore in astratto. Se l’aria non entra mai in contatto con il prodotto o con una persona, un compressore d'aria a lubrificazione ad olio di solito garantisce la stessa portata con un minore impiego di capitale e di energia. Se l’aria entra in contatto con il prodotto, i costi legati alla filtrazione, al monitoraggio e al rischio di contaminazione del sistema lubrificato superano normalmente il sovrapprezzo del sistema oil-free.
| Fattore determinante | Preferisce prodotti senza olio | Preferisce l'iniezione di olio |
| L'aria entra in contatto con il prodotto o con il paziente | Sì | No |
| Rischi legati all'audit o alla certificazione | Alto | Basso |
| Ore di funzionamento annuali | Da basso a moderato | Molto elevata, dominata dall'energia |
L'energia elettrica rappresenta solitamente la voce di costo più consistente nel ciclo di vita di un compressore, pertanto un divario di efficienza compreso tra il tre e l'otto per cento diventa significativo in presenza di un elevato numero di ore di funzionamento. Ciò giustifica il confronto dei costi totali su un arco di dieci anni piuttosto che del prezzo di listino. All'interno della gamma dei compressori oil-free, un monostadio vs bistadio Anche il confronto è altrettanto importante, poiché una macchina a due stadi giustifica il proprio costo aggiuntivo solo in caso di funzionamento continuo.
Note sulla manutenzione e sulle specifiche tecniche
La manutenzione non si limita più al cambio dell'olio, ma si concentra sulla pulizia dei percorsi dell'aria. Lo stato del filtro di aspirazione, la pulizia del radiatore, l'integrità della tenuta dell'albero, le condizioni dell'olio del riduttore e l'andamento della pressione interstadio sono i cinque fattori che determinano se un elemento oil-free raggiungerà la durata prevista.
- Sostituire gli elementi di ingresso in base alla pressione differenziale, non solo in base all'intervallo di tempo previsto.
- Pulire l'intercooler e l'aftercooler secondo un programma prestabilito, con maggiore frequenza nei luoghi polverosi.
- Verificare la presenza di perdite d'aria e di tenuta ogni volta che aumenta il consumo d'olio del riduttore.
Al momento della specifica, verificate che la portata fornita corrisponda alla pressione effettiva e non a quella nominale, e richiedete dati misurati secondo le norme relative alle prove di accettazione pubblicate dal associazione di categoria del settore dell'aria compressa.
Domande frequenti
È possibile far funzionare un compressore d'aria senza olio posizionato su un fianco?
Non se si tratta di un compressore a vite. Il blocco compressore, il riduttore e la coppa dell’olio devono essere montati in posizione orizzontale; inclinando l’unità, infatti, i cuscinetti potrebbero rimanere privi di lubrificazione e l’olio potrebbe riversarsi nel circuito d’aria. Alcune piccole unità portatili senza olio sono talvolta progettate per funzionare in qualsiasi orientamento, ma si tratta di una caratteristica progettuale da verificare per il modello specifico.
Quanto dura un elemento a vite senza olio?
In presenza di aria in ingresso pulita, di un raffreddamento adeguato e di temperature costanti, un elemento di essiccazione funziona in genere da 40.000 a 60.000 ore prima che i rivestimenti e i giochi raggiungano il punto in cui la portata e l’efficienza diminuiscono in modo evidente. Avviamenti a caldo frequenti e ripetuti arresti dovuti alle alte temperature possono dimezzare tale durata.
Un compressore a vite senza olio può funzionare a temperature ambientali elevate?
È possibile, ma occorre scegliere il modello adatto. La potenza erogata diminuisce all’aumentare della temperatura in ingresso e con la riduzione del margine termico del motore; pertanto, un’unità dimensionata in base alle specifiche tecniche a 25 °C risulterà a corto d’aria in un locale tecnico a 45 °C.